ich bin absolut neu im 3D Druck und habe mir extra einen Bambu Drucker gekauft damit ich weitestgehend out of the Box drucken kann.
Mit dem Test PLA aus dem Lieferumfang klappt eigentlich auch alles absolut einwandfrei und es gibt nichts zu meckern mit den Standardeinstellungen.
Problem:
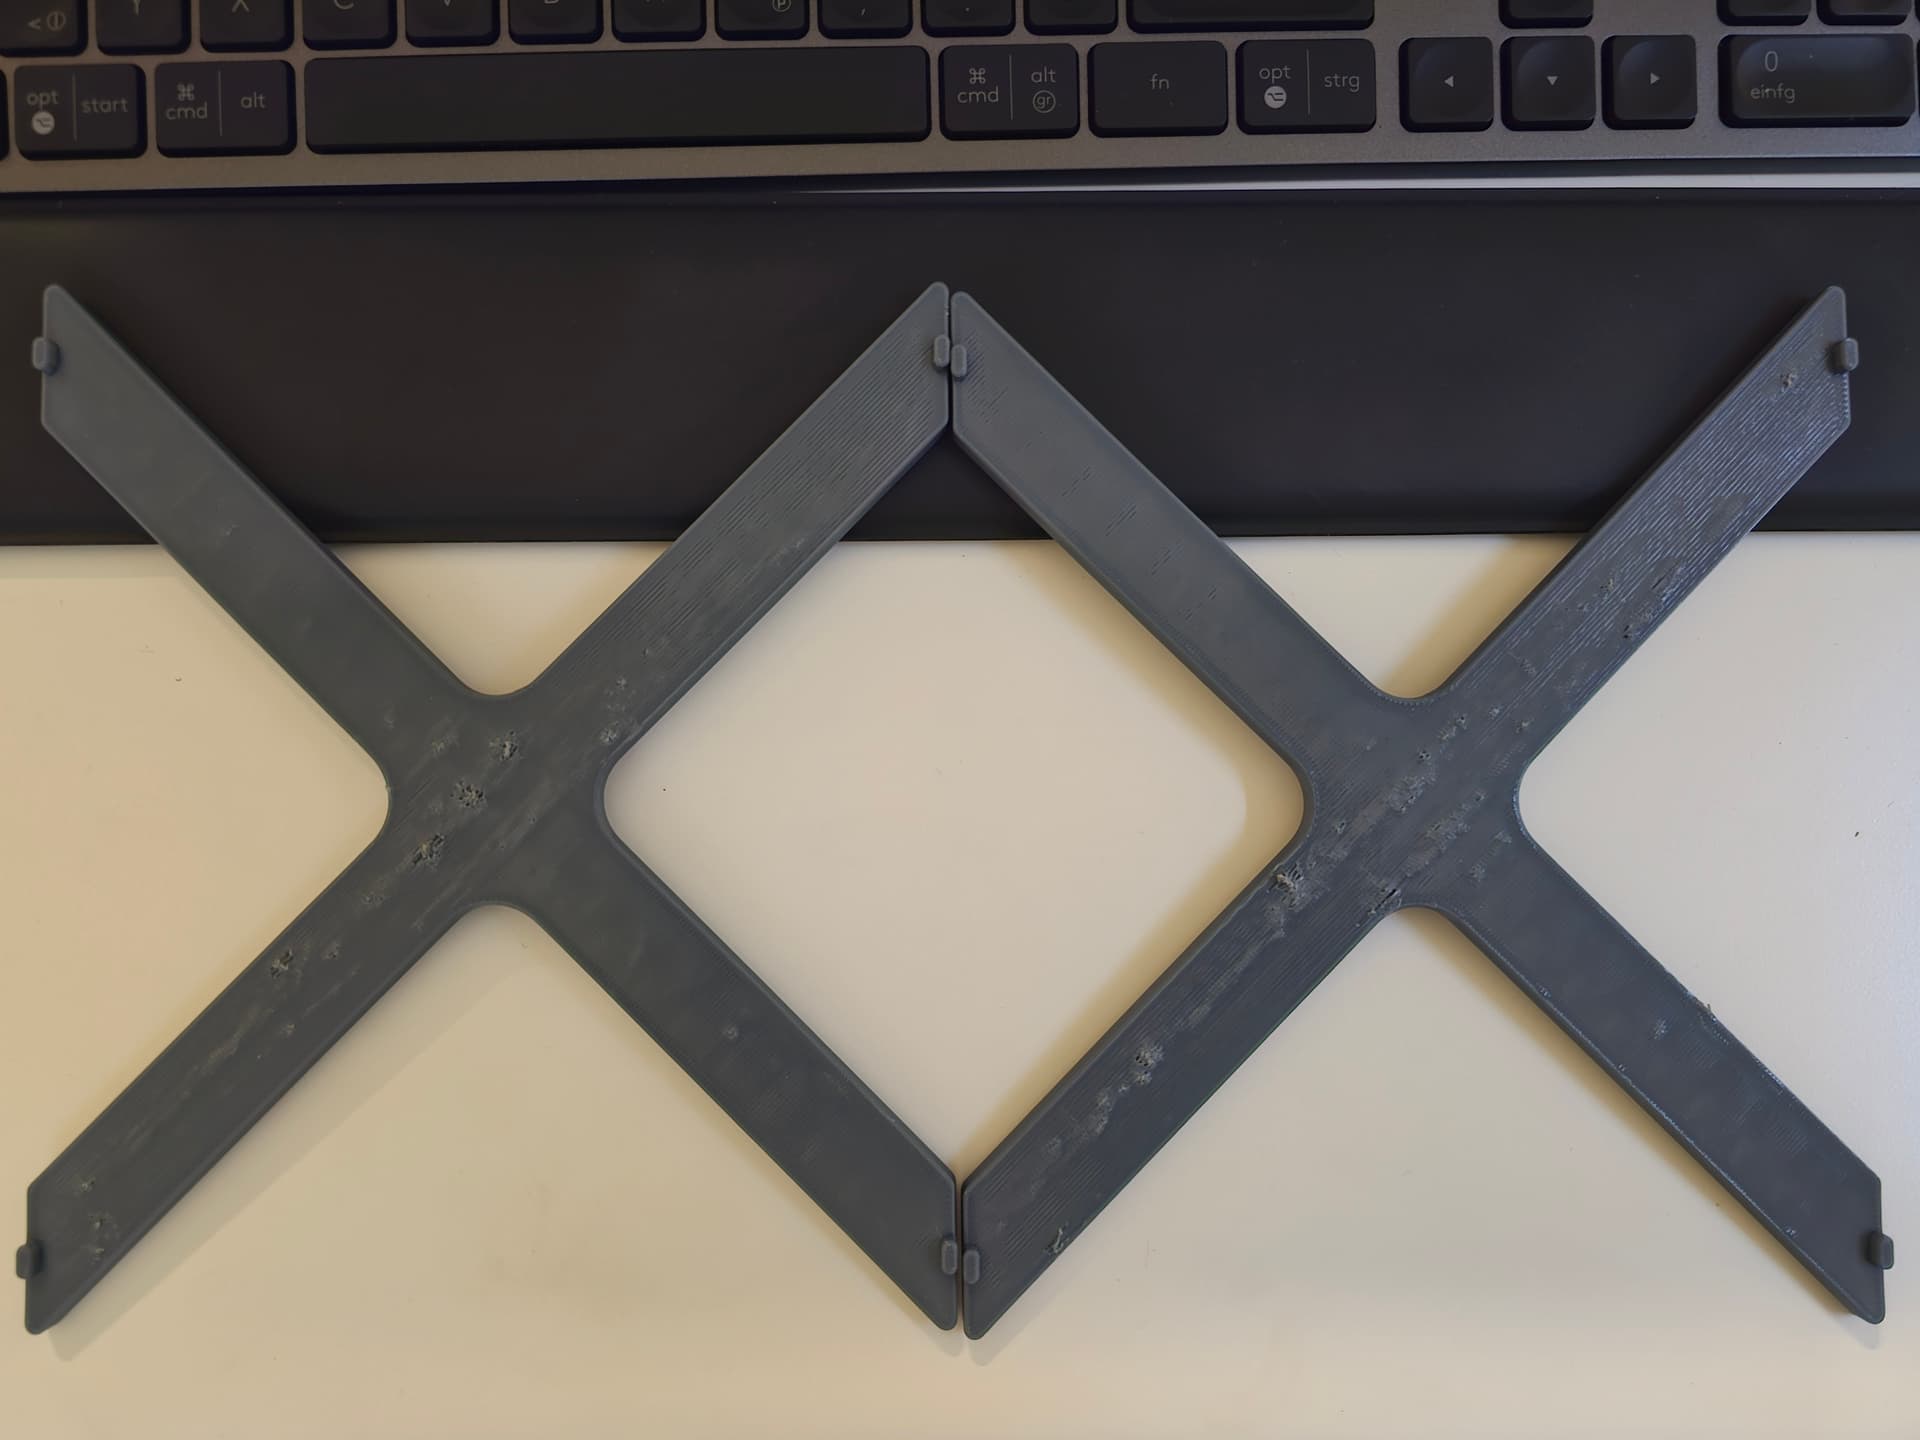
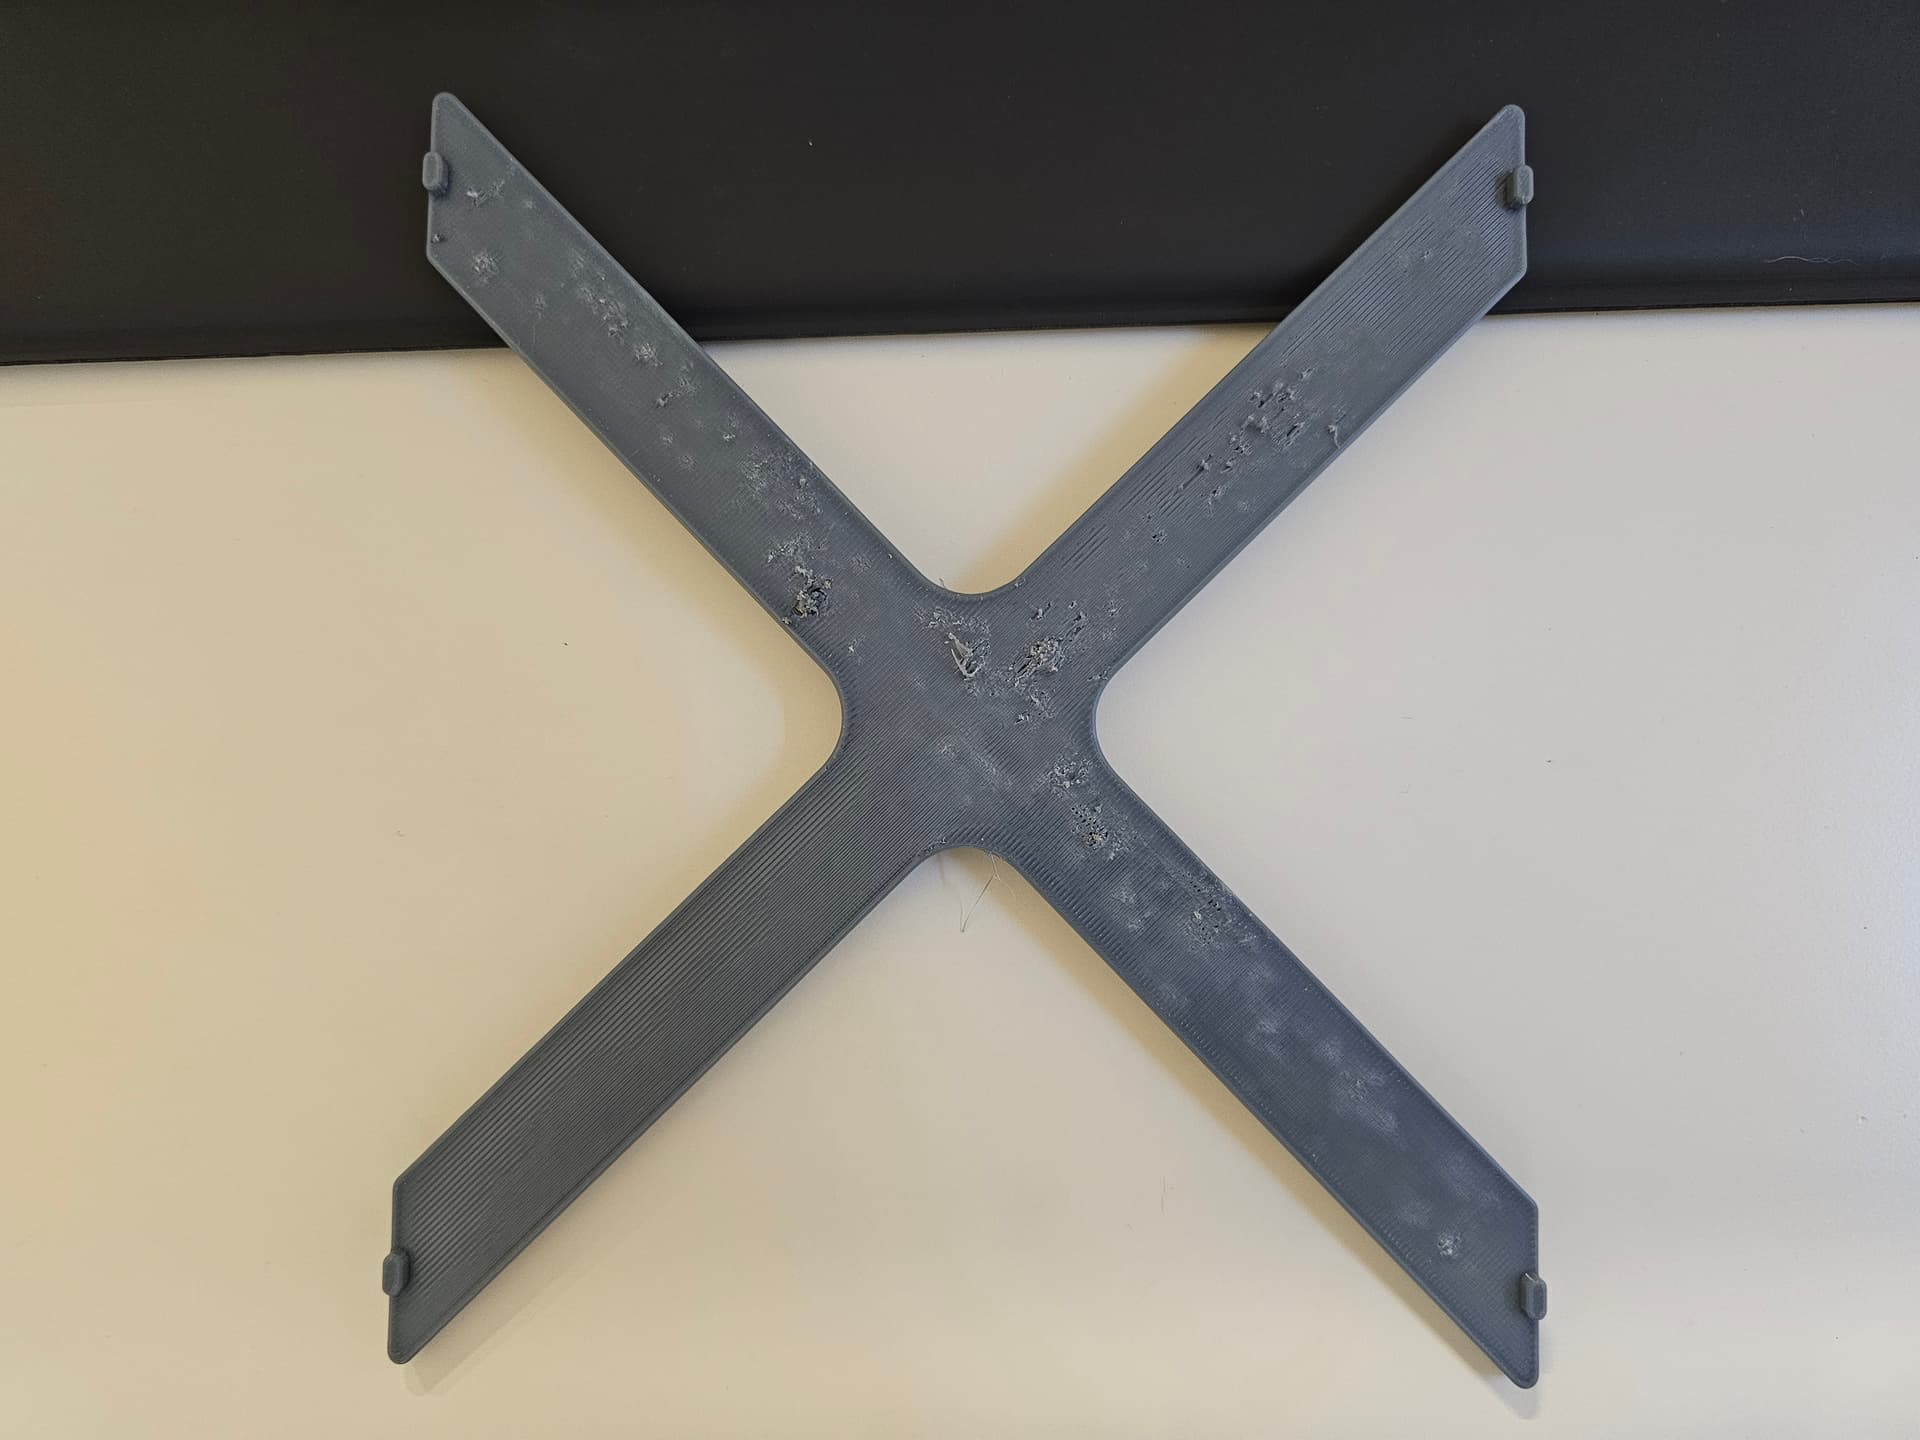
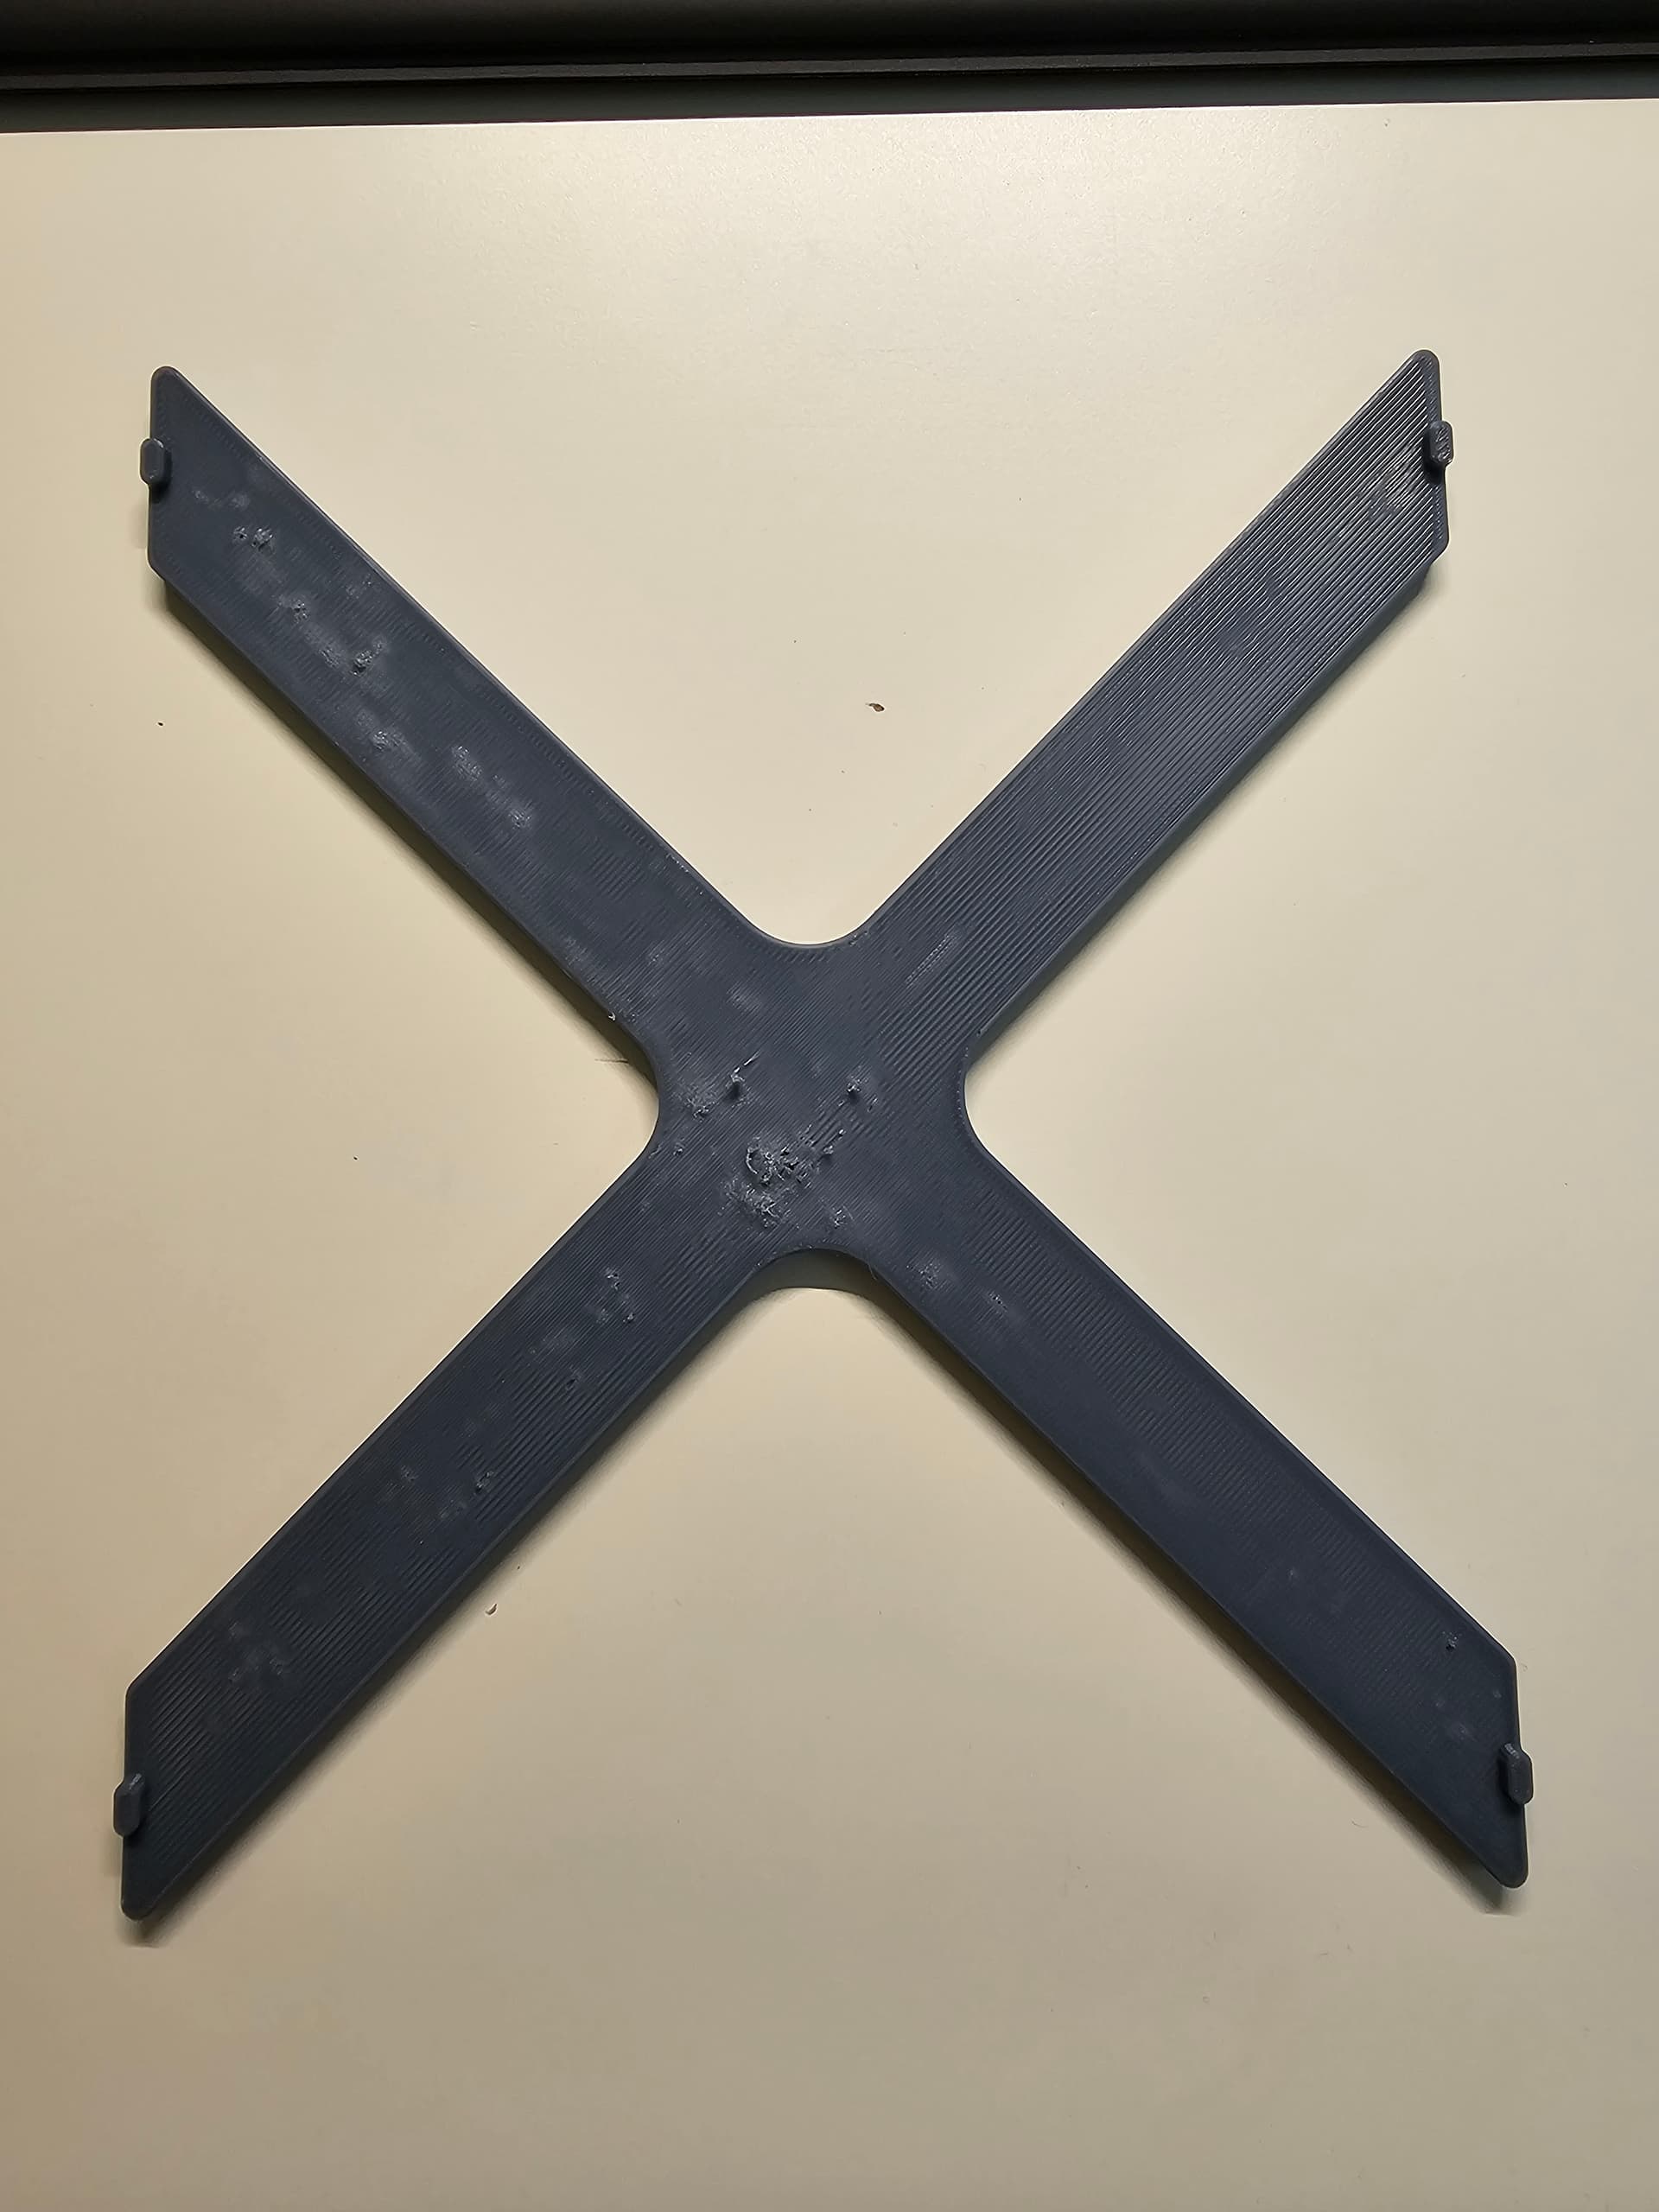
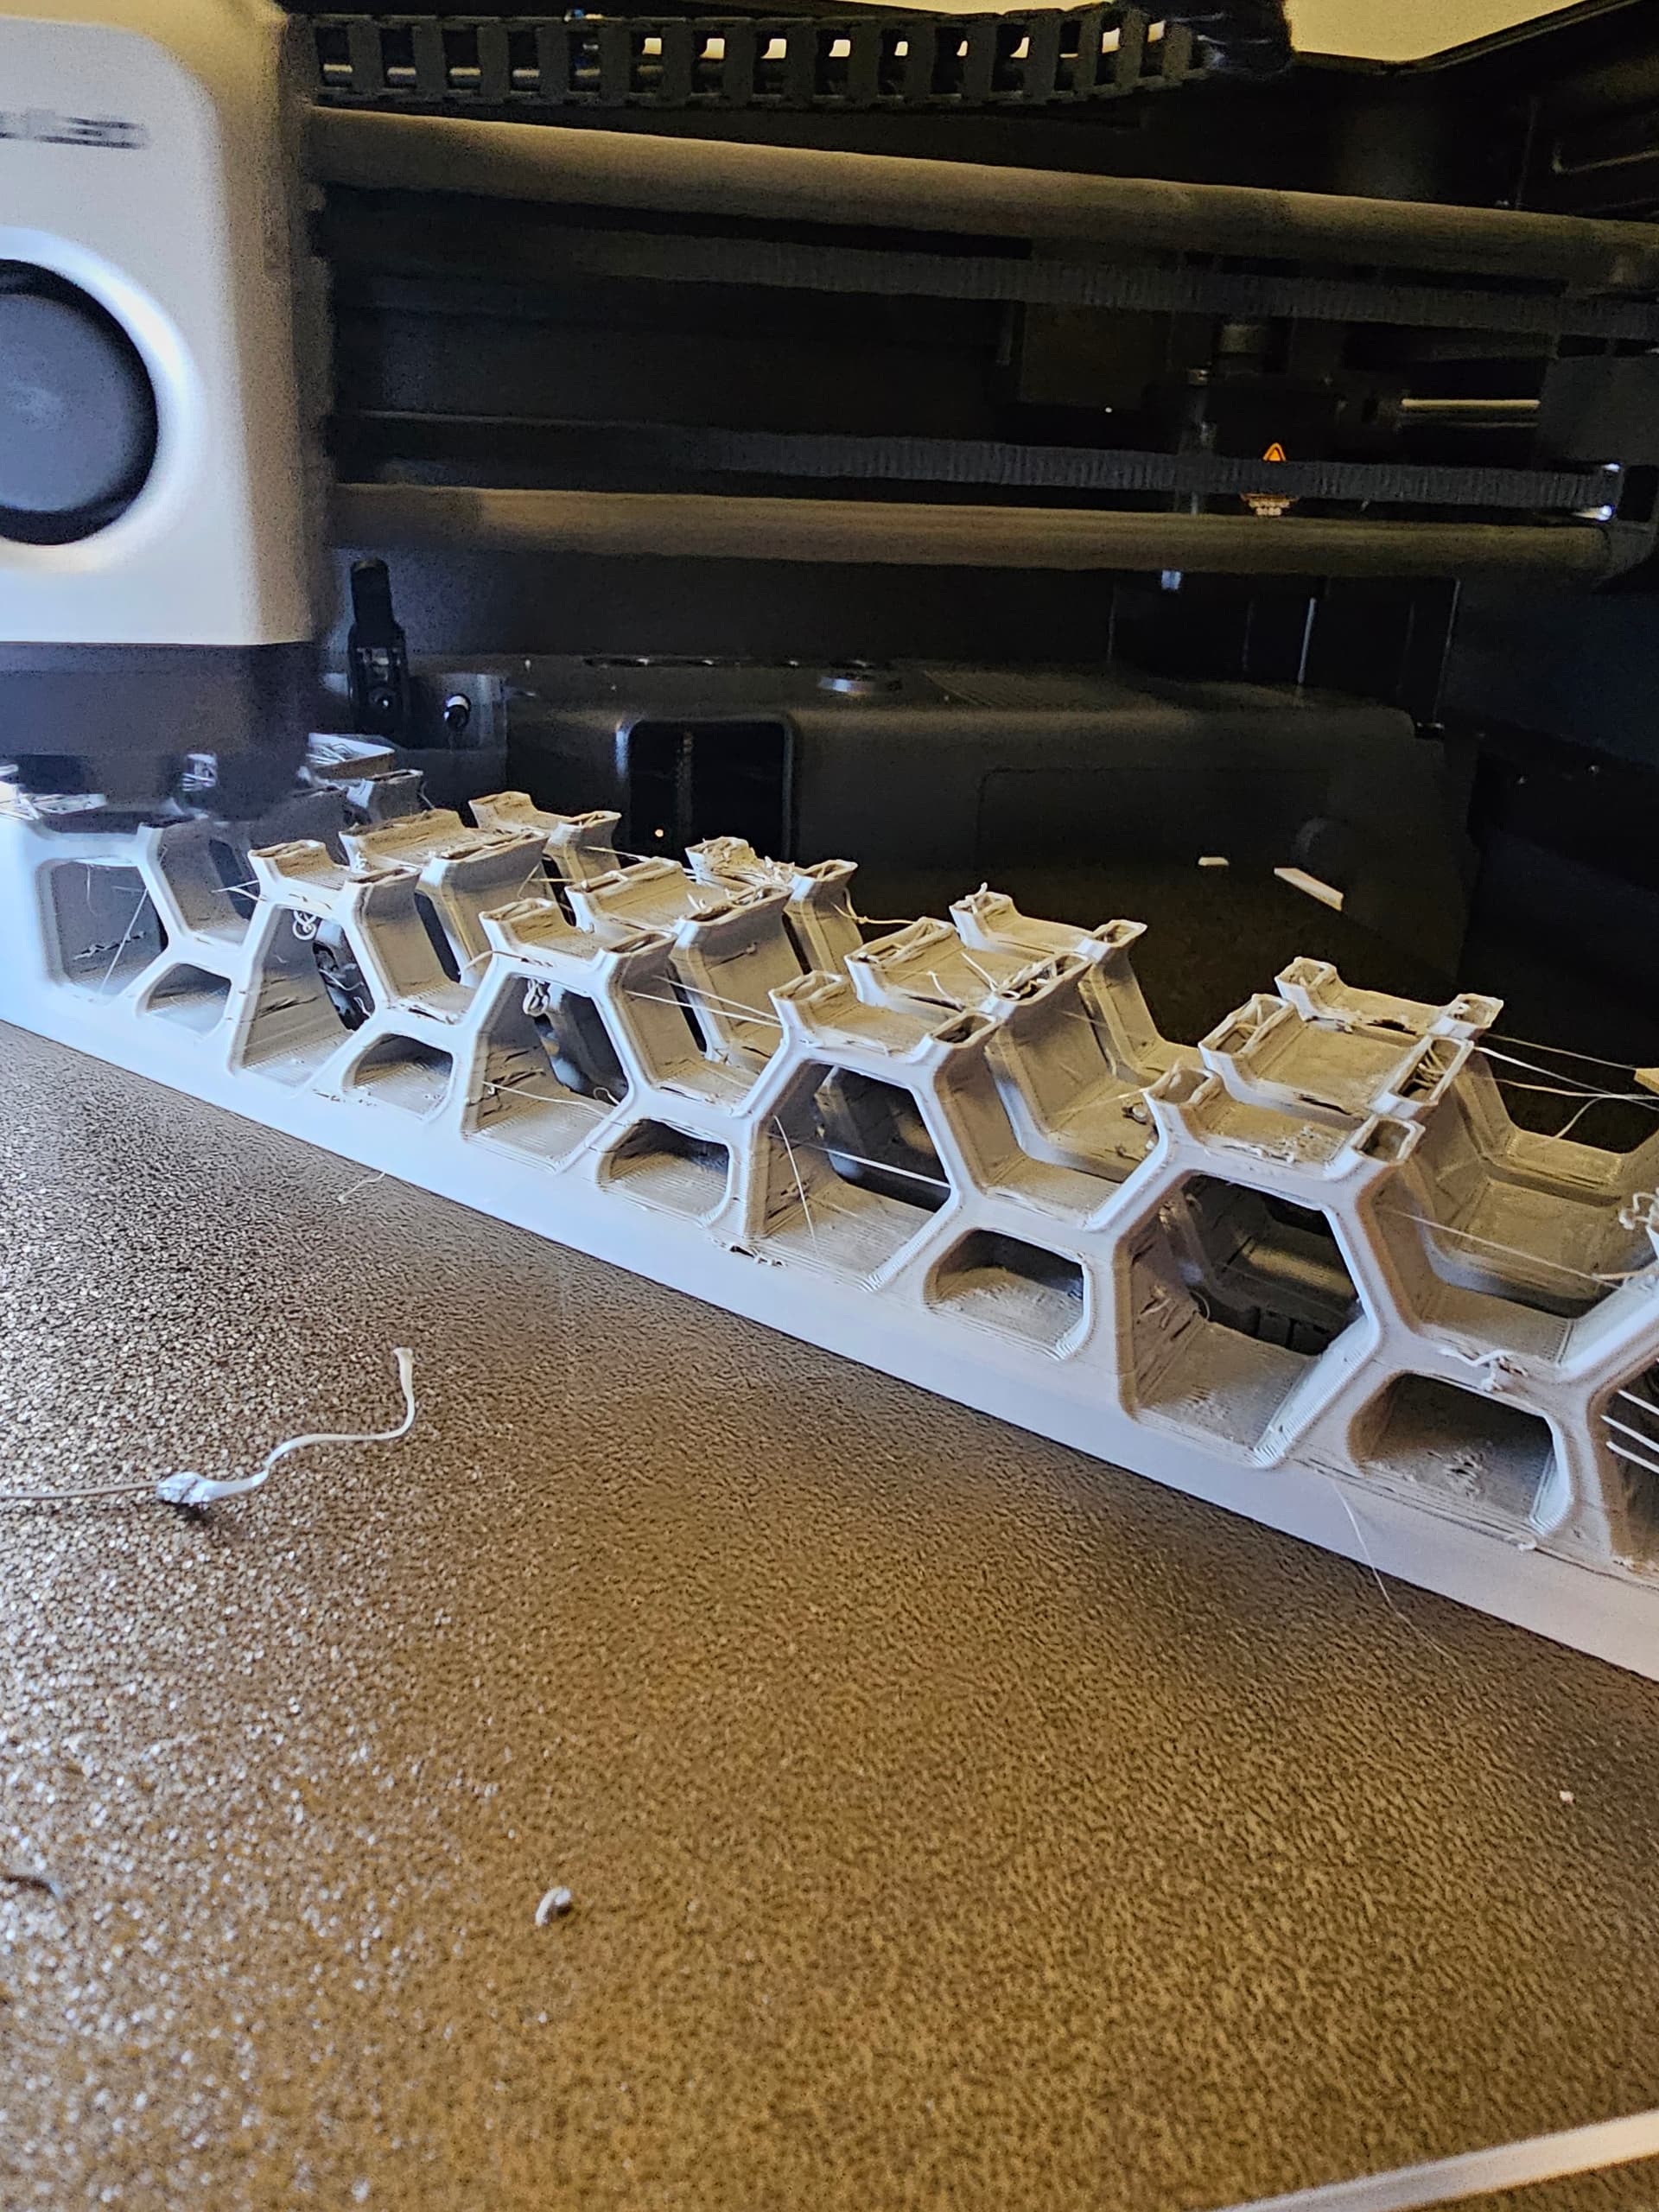
Mit PETG sieht das ganz anders aus. Im AMS sind 10% Liftfeuchtigkeit und die erste Rolle die ich getestet habe scheint wirklich irgendwie feucht geworden zu sein weil ich die ersten Tage noch nicht genug Silica zur Hand hatte. Habe dann 2mal die Rolle für ca 10 Stunden auf dem Druckbett getrocknet. Aber nicht mit dem gewünschten Erfolg. Ich habe dann eine zweite verschweißte Rolle geöffnet und direkt ins AMS gelegt. Der Druck sieht besser aus, man kann also davon ausgehen, dass das Filament trocken ist. Scheinbar passen die Standardeinstellungen aber nicht, denn ich hab das folgende Fehlerbild:
Nah an der Druckplatte sieht alles sehr gut aus und dann in der Mitte - Stringing und Klumpenbildung) bzw. vor allem auch am oberen Ende des Drucks wird es sehr unsauber.
Die letzte Schicht ist auch irgendwie immer verklumpt.
Ich habe angefangen die Temperaturen von Druckbett, dem Hotend zu erhöhen und auch die Lüfter zu reduzieren. Beim Druckbett bin ich nun wieder auf dem Standard zurück, da es scheinbar nicht daran liegt.
Vielleicht noch wichtig zu wissen: der Drucker steht im Keller auf dem Boden (Fliesen). Der Boden ist natürlich nicht wirklich warm und die Luftfeuchtigkeit im Raum liegt bei ca. 65-75%.
Ich hoffe, ihr habt ein paar Tipps, bislang verzweifele ich jeden Tag etwas mehr
Das Filament ist feucht, auch wenn es direkt aus der Tüte ist.
Es liegt an der Verarbeitung des Filaments. Das Filament wird durch Wasserbad abgekühlt und dann direkt verschweisst.
PETG vorher trocknen mit etwa 60 Grad für 8 Stunden.
Infill ist in meiner Auge zu schwach. Vermutlich hast du Infill 5% gesetzt.
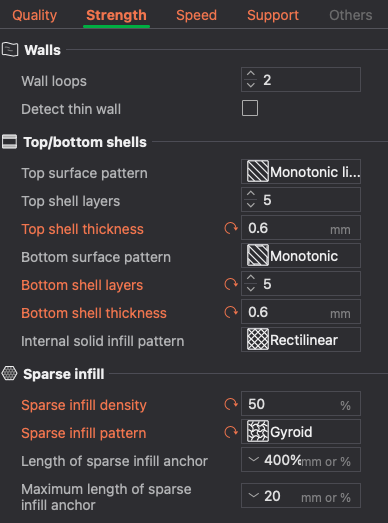
Probierst du mit Infill Gyoid mit 50%. Bottom und Top mit 5 Layern.
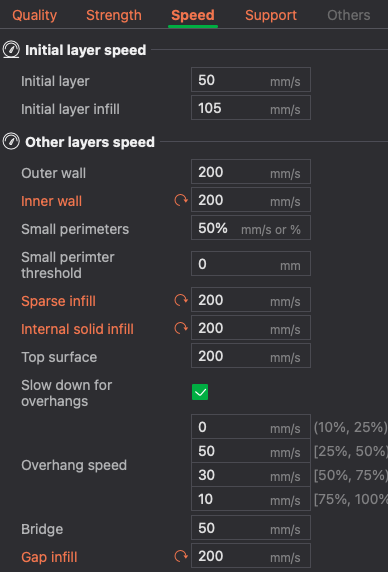
Evtl. Tempo reduzieren mit 150-200 mm/s.
Das kannst du mit Temperaturturm herausfinden, welcher Temperatur richtig ist. Der Temperaturturm kannst du im Orca-Slicer ganz oben unter Kalibration finden.
Standard PETG ist 255 Grad, manche hier kommen mit 260 bis 270 Grad besser zurecht.
PETG hat einige besondere Eigenschaften die den Druck herausfordernd machen:
Es zieht
Es klebt wie
Es hält lange die Wärme
Es schrumpft beim abkühlen , muss aber recht gedruckt werden
Darum:
Trockne lieber länger und heißer (aber nicht über der Softening Temp!). PETG muss wirklich gut durchgetrocknet sein. @Deafspock 's settings sind ein guter Rat.
Vermeide sich überkreuzende Muster. Baue auf Monotonic lines, Concentric geht meistens auch für surfaces & solid infill, Gyroid und Honeycomb für infill. Wegen der guten Haftung am Druckbett ist es auch hilfreich einen dünnen PVA Klebe- bzw. wasserlöslichen Releasefilm aufzubringen. Es gibt Bilder die zeigen wie PETG ganze Stücke aus Glasplatten heraus bricht. Male einige dünne Linien mit dem Klebestift auf, nimm ein feuchtes Tuch und verteile das Klebstoff-Wasser Gemisch über die Platte.
Weil die Wärme lange drin bleibt, müsste man eigentlich so doll wie möglich kühlen aber… Mach das lieber nicht(Punkt 4)!!! Allerdings ist dieser Punkt für eine richtig schlechte Overhang Performance mitverantwortlich. Dem kannst Du aber auch mit Punkt 4 angehen.
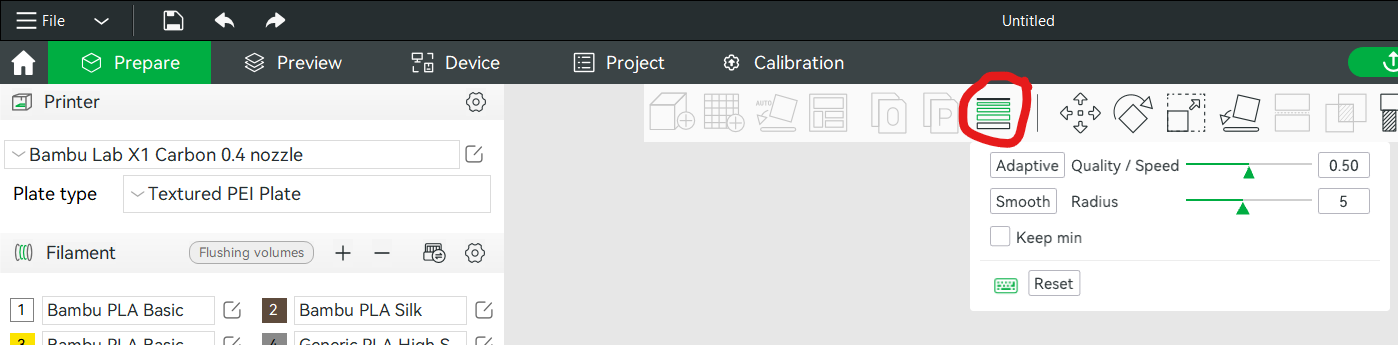
Wie @Deafspock geschrieben hat ist es hilfreich sogar noch etwas heißer zu drucken. Die krümelige Struktur in Deinen Bildern deutet für mich darauf hin. Dass führt aber zu größerem Schrumpf und dadurch Warping und Curling, besonders bei Überhängen. Leider sind die Möglichkeiten begrenzt das mit Kühlungseinstellungen zu verbessern. Da hilft nur weniger Hitze bei höherer Drucktemperatur einzubringen. Klingt komisch, geht aber. Allerdings musst Du dafür die Geschwindigkeit deutlich reduzieren. @deafspock 150-200mm/s sind für mich das obere Limit. Meistens gehe ich noch deutlich darunter. Bei Overhang speeds bis runter unter 50mm/s. Eine zweite Stellschraube die Du hast ist Adaptive Layer Height. Damit kannst Du lokal die Layer Höhe reduzieren um noch weniger Energie in die Lage einzubringen ohne die Layerhaftung zu verschlechtern.
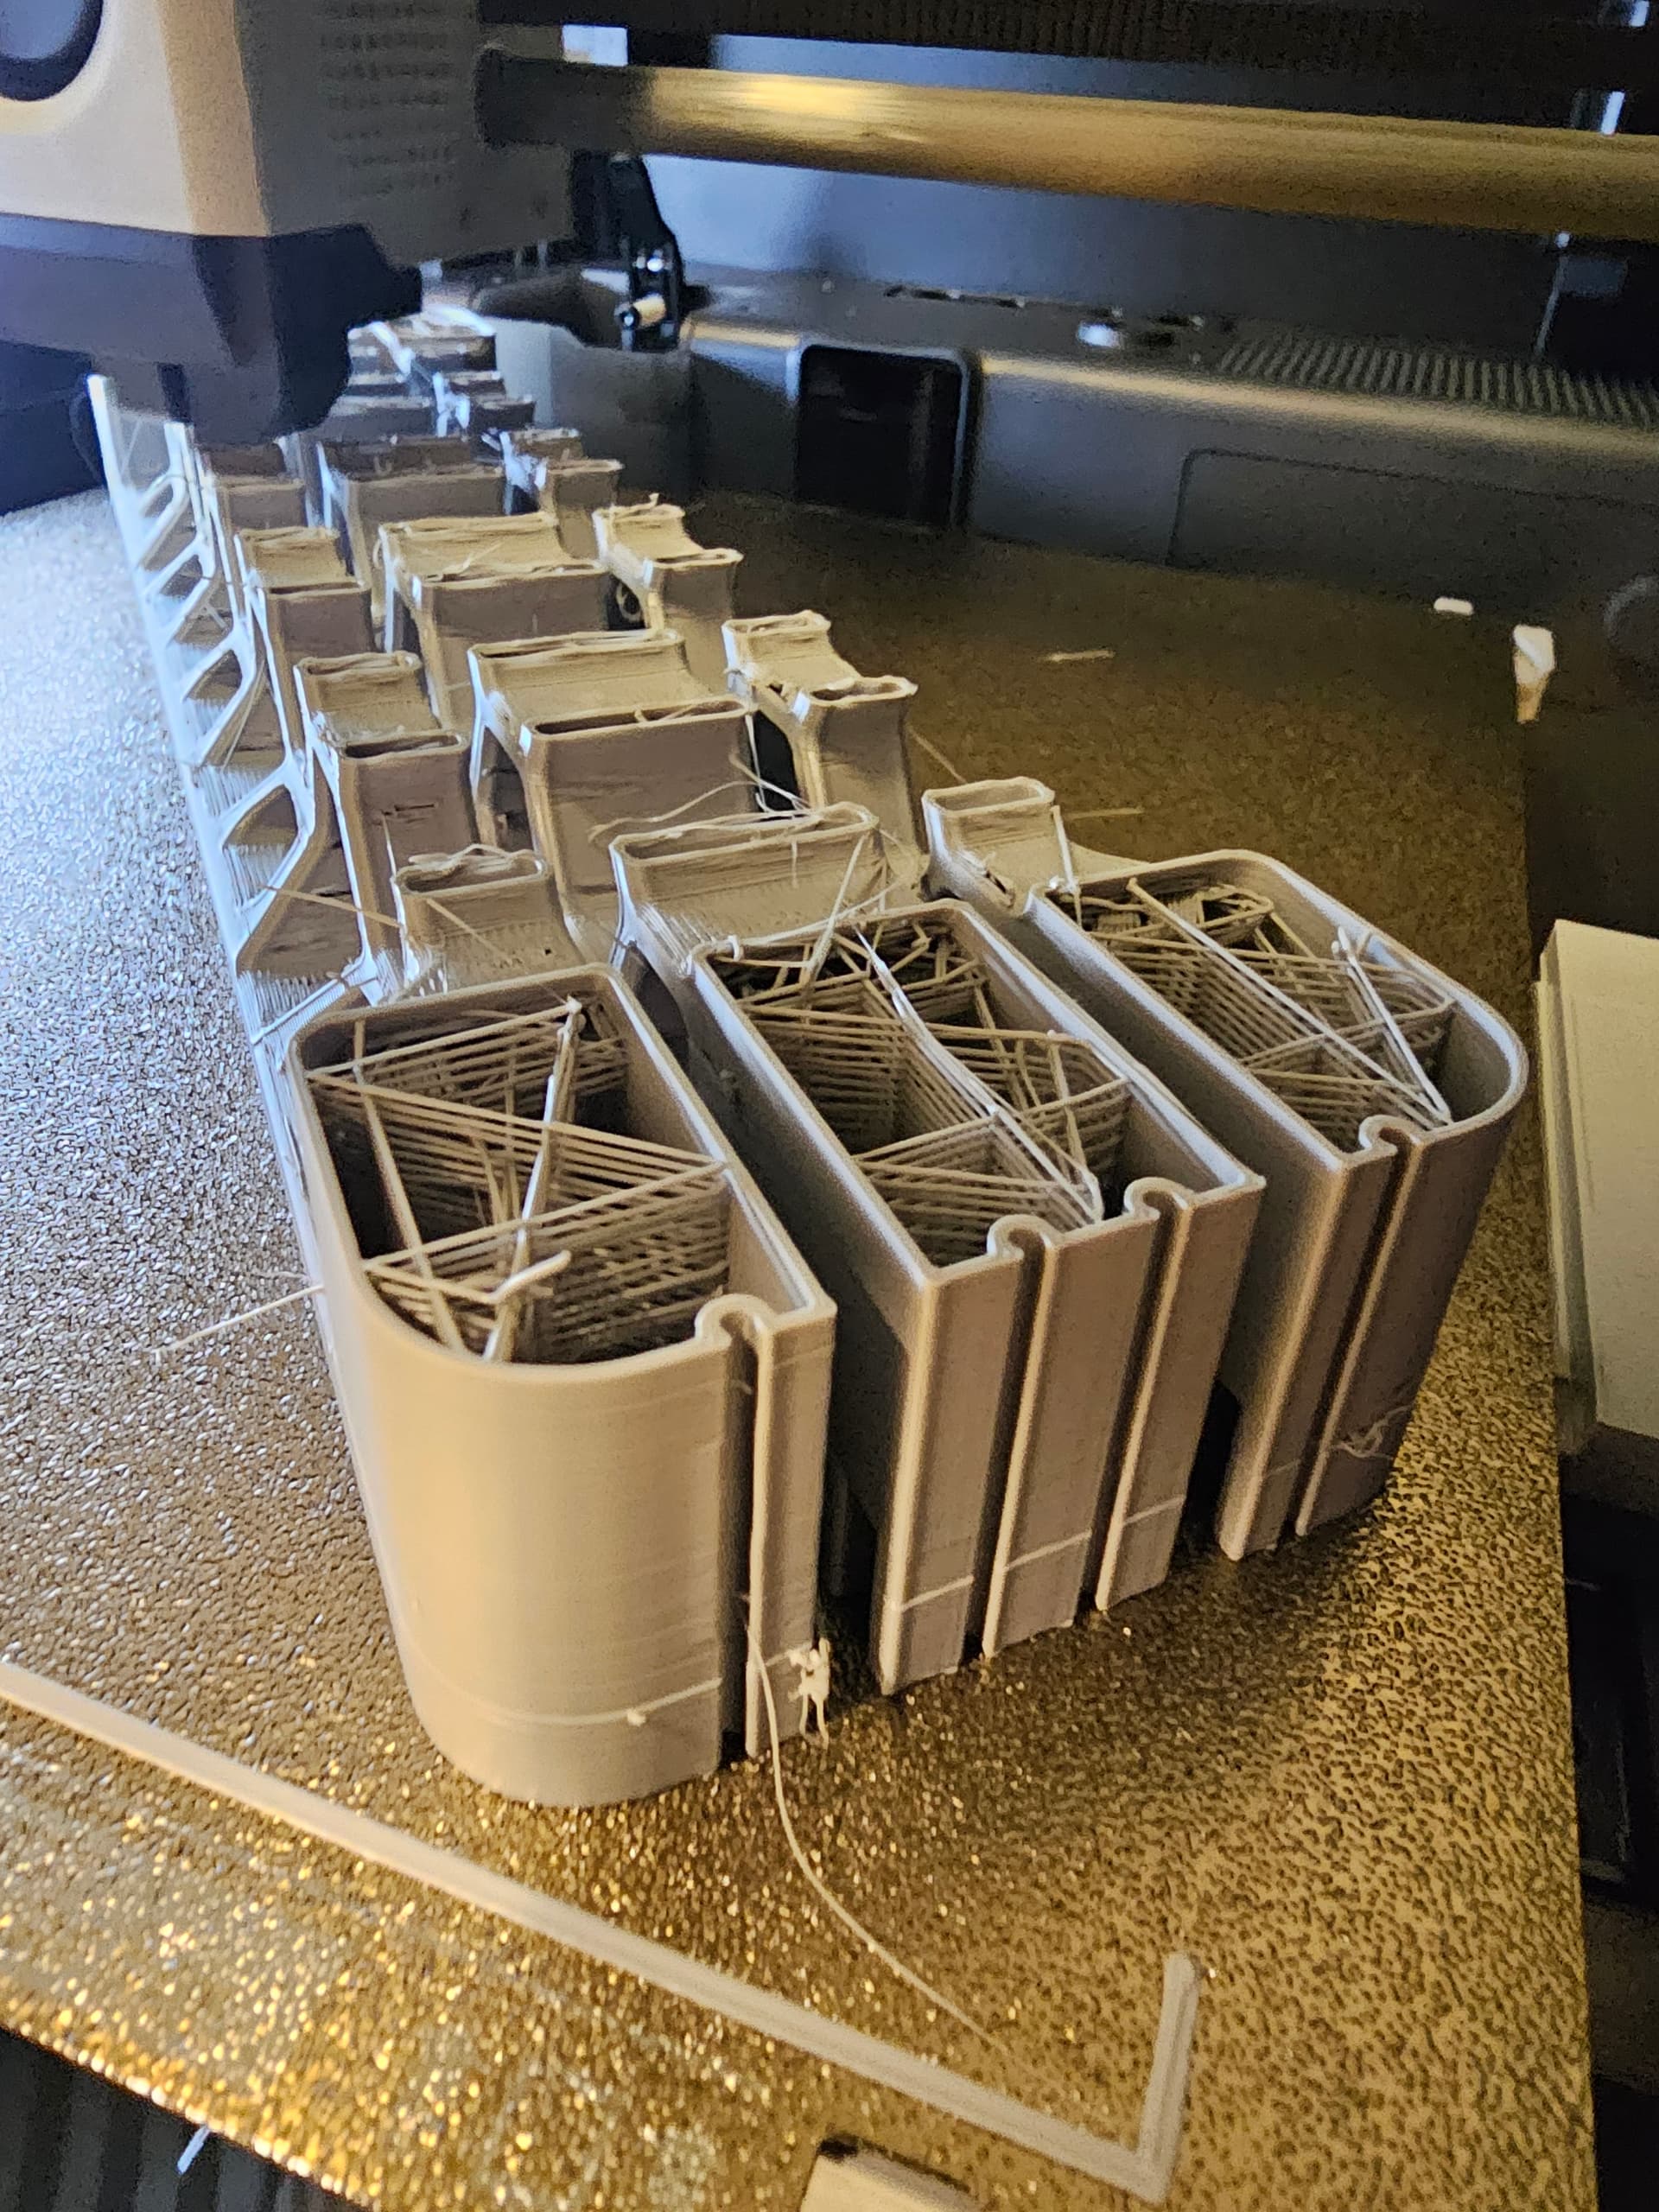
Und noch ein : Wenn die Überhänge zu groß sind, benutze PLA als Interface Layer für PETG. Bei frei schwebenden “Inseln” klappt das nicht (alleine), aber für Überhänge zwischen 45-60 und 90° ist das Gold wert.
Auffällig ist aber irgendwie, dass der links untere “Arm” des Kreuzes perfekt aussieht und sonst alles schlechter ist.
Aber bei den ersten beiden Kreuzen tritt das ebenfalls auf
Die unterste Lage der oberen Hülle ist aus PETG Sicht eine Brücke. Das mag das Zeug überhaupt nicht.
Du kannst:
Mehr Lagen für die obere Schicht nehmen um die Fehler zu verdecken
Die Dichte des Infill erhöhen um den Brückenabstand zu verringern
Bringt aber nicht viel wenn Du die Lagenhöhe und/oder Druckgeschwindigkeit nicht verringerst. Sei ruhig drastisch und nimm 50%. Ein langsamer aber guter Druck ist schneller am Ziel als zwei schnelle Schlechte.
Non-crossing infills und surfaces sind bei PETG ebenfalls Pflicht.
Temp und Lüftereinstellungen können bei PETG nur sehr begrenzt weiterhelfen.
Jetzt hab ich mich ein paar Tage nicht gemeldet, aber in der Zwischenzeit ist ein Filament Trockner angekommen und der hat nun mal 8 Stunden bei 65°C das PETG getrocknet.
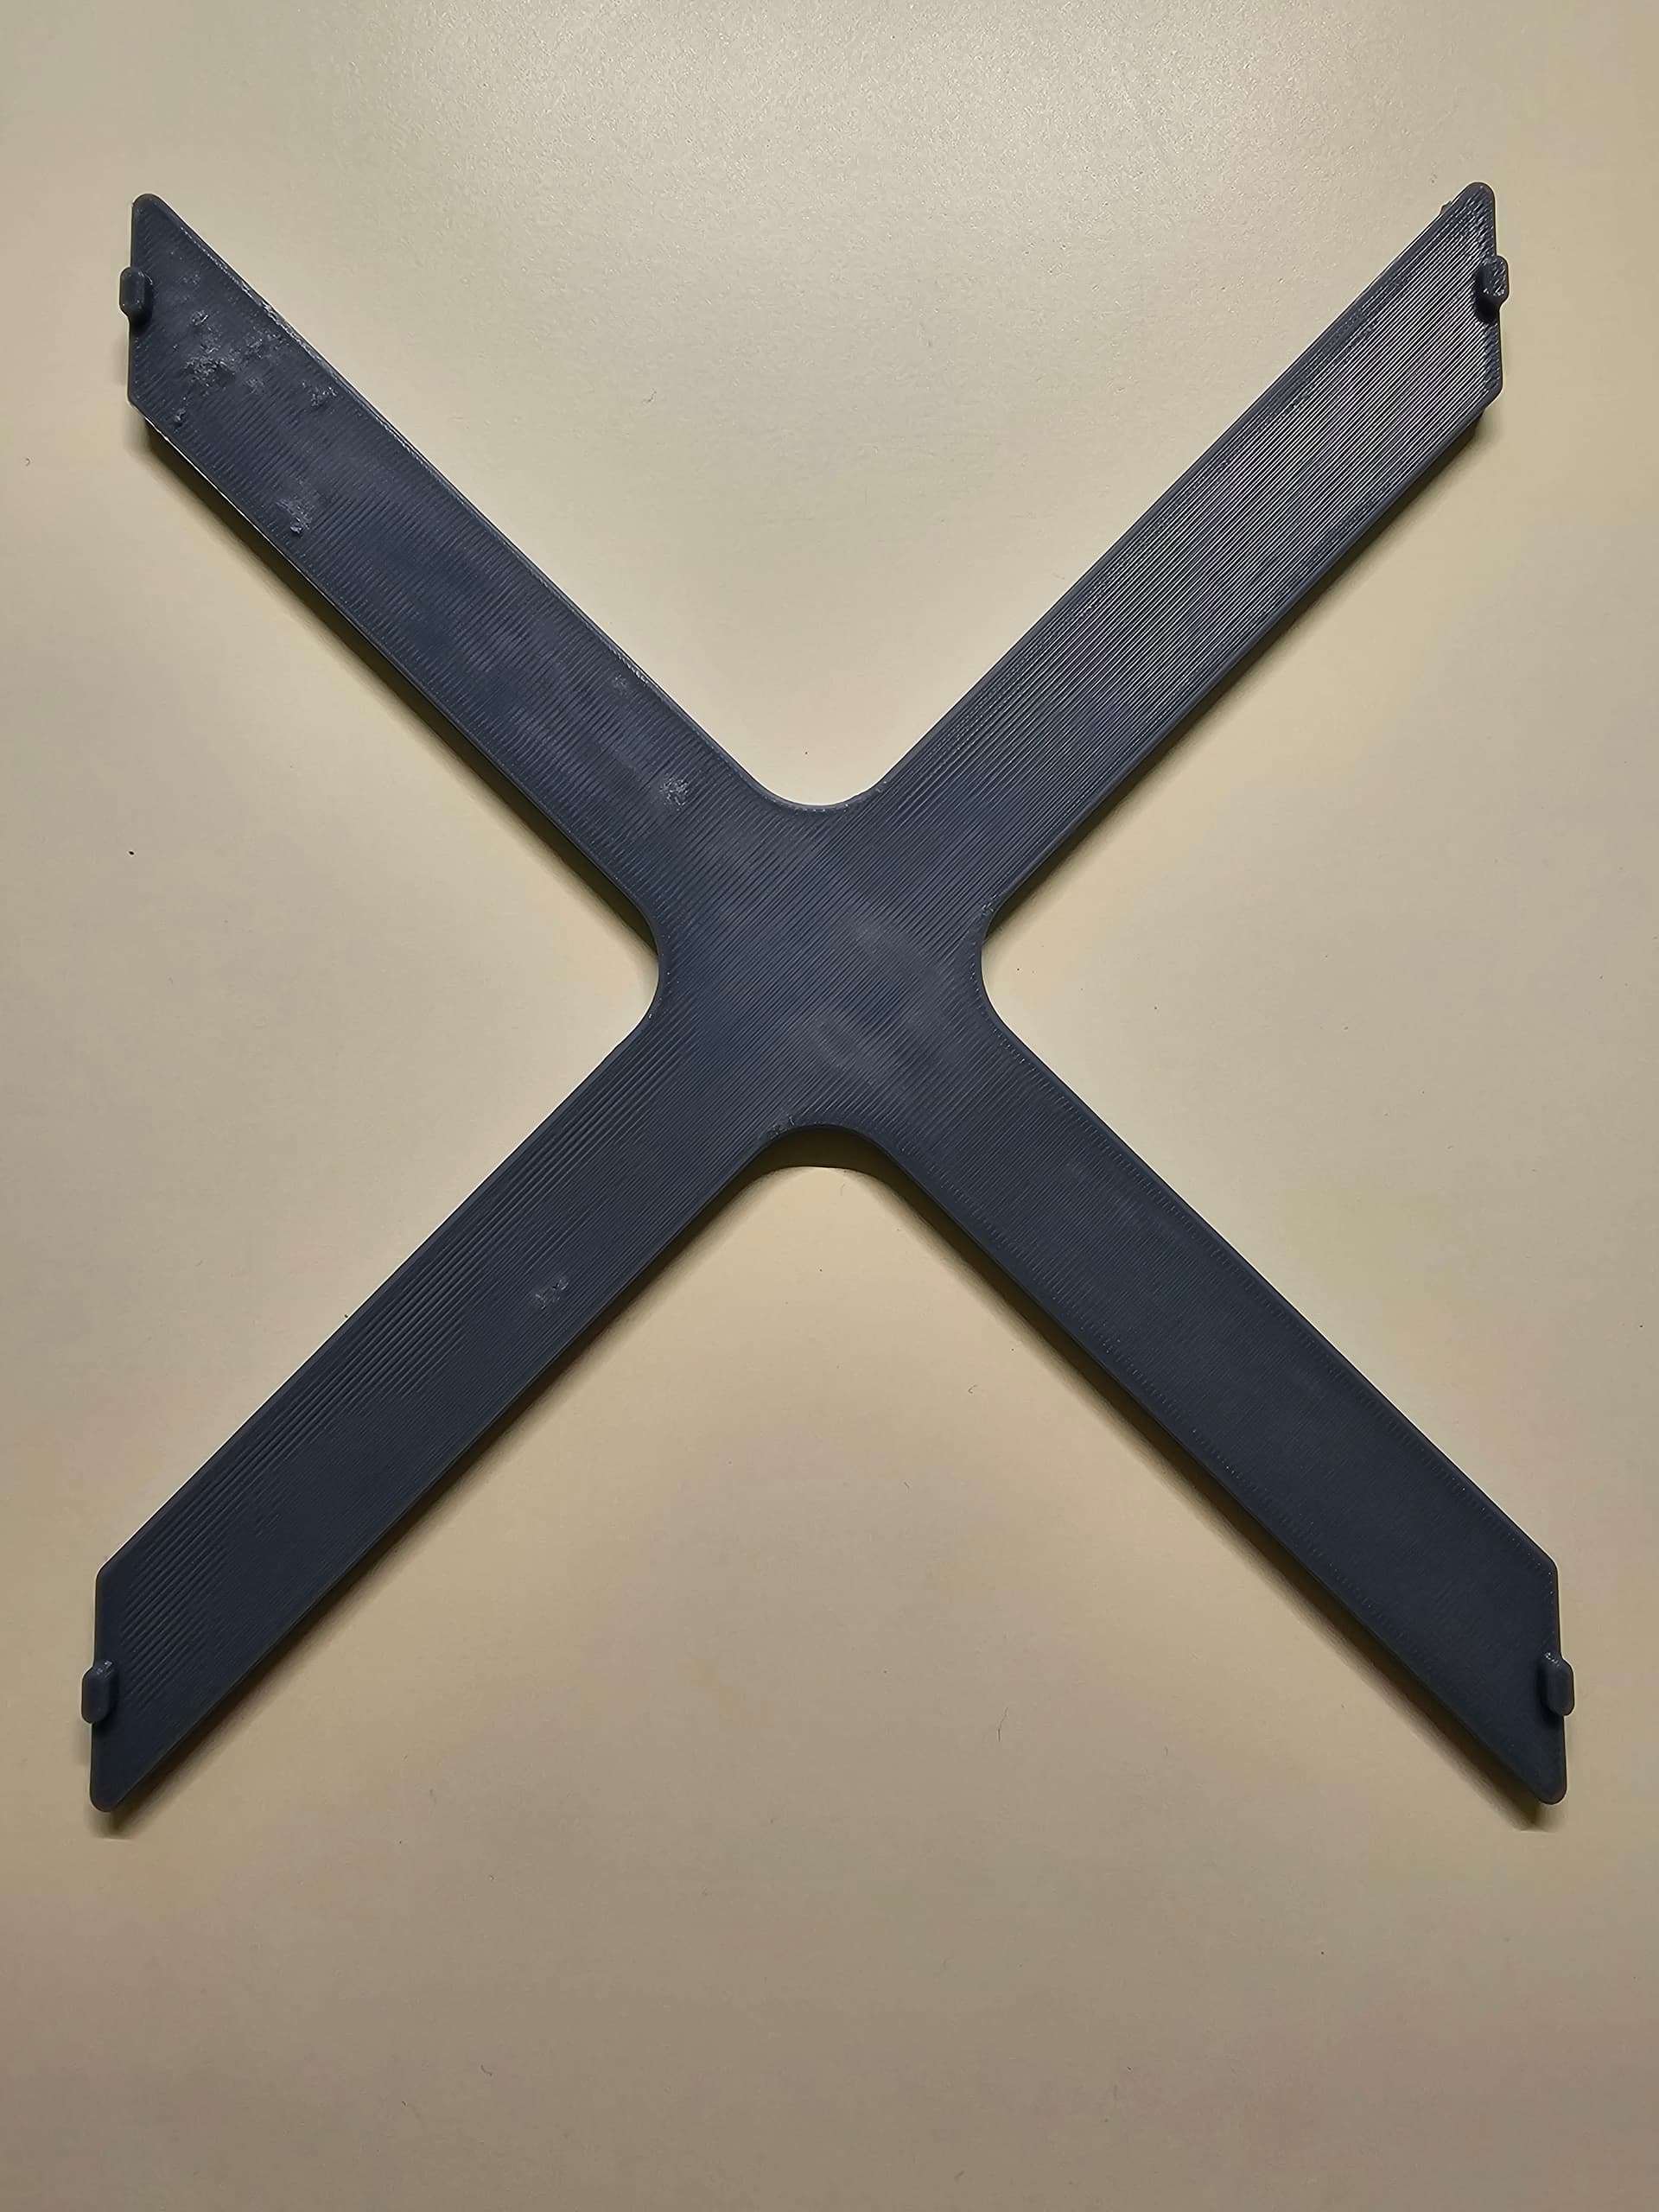
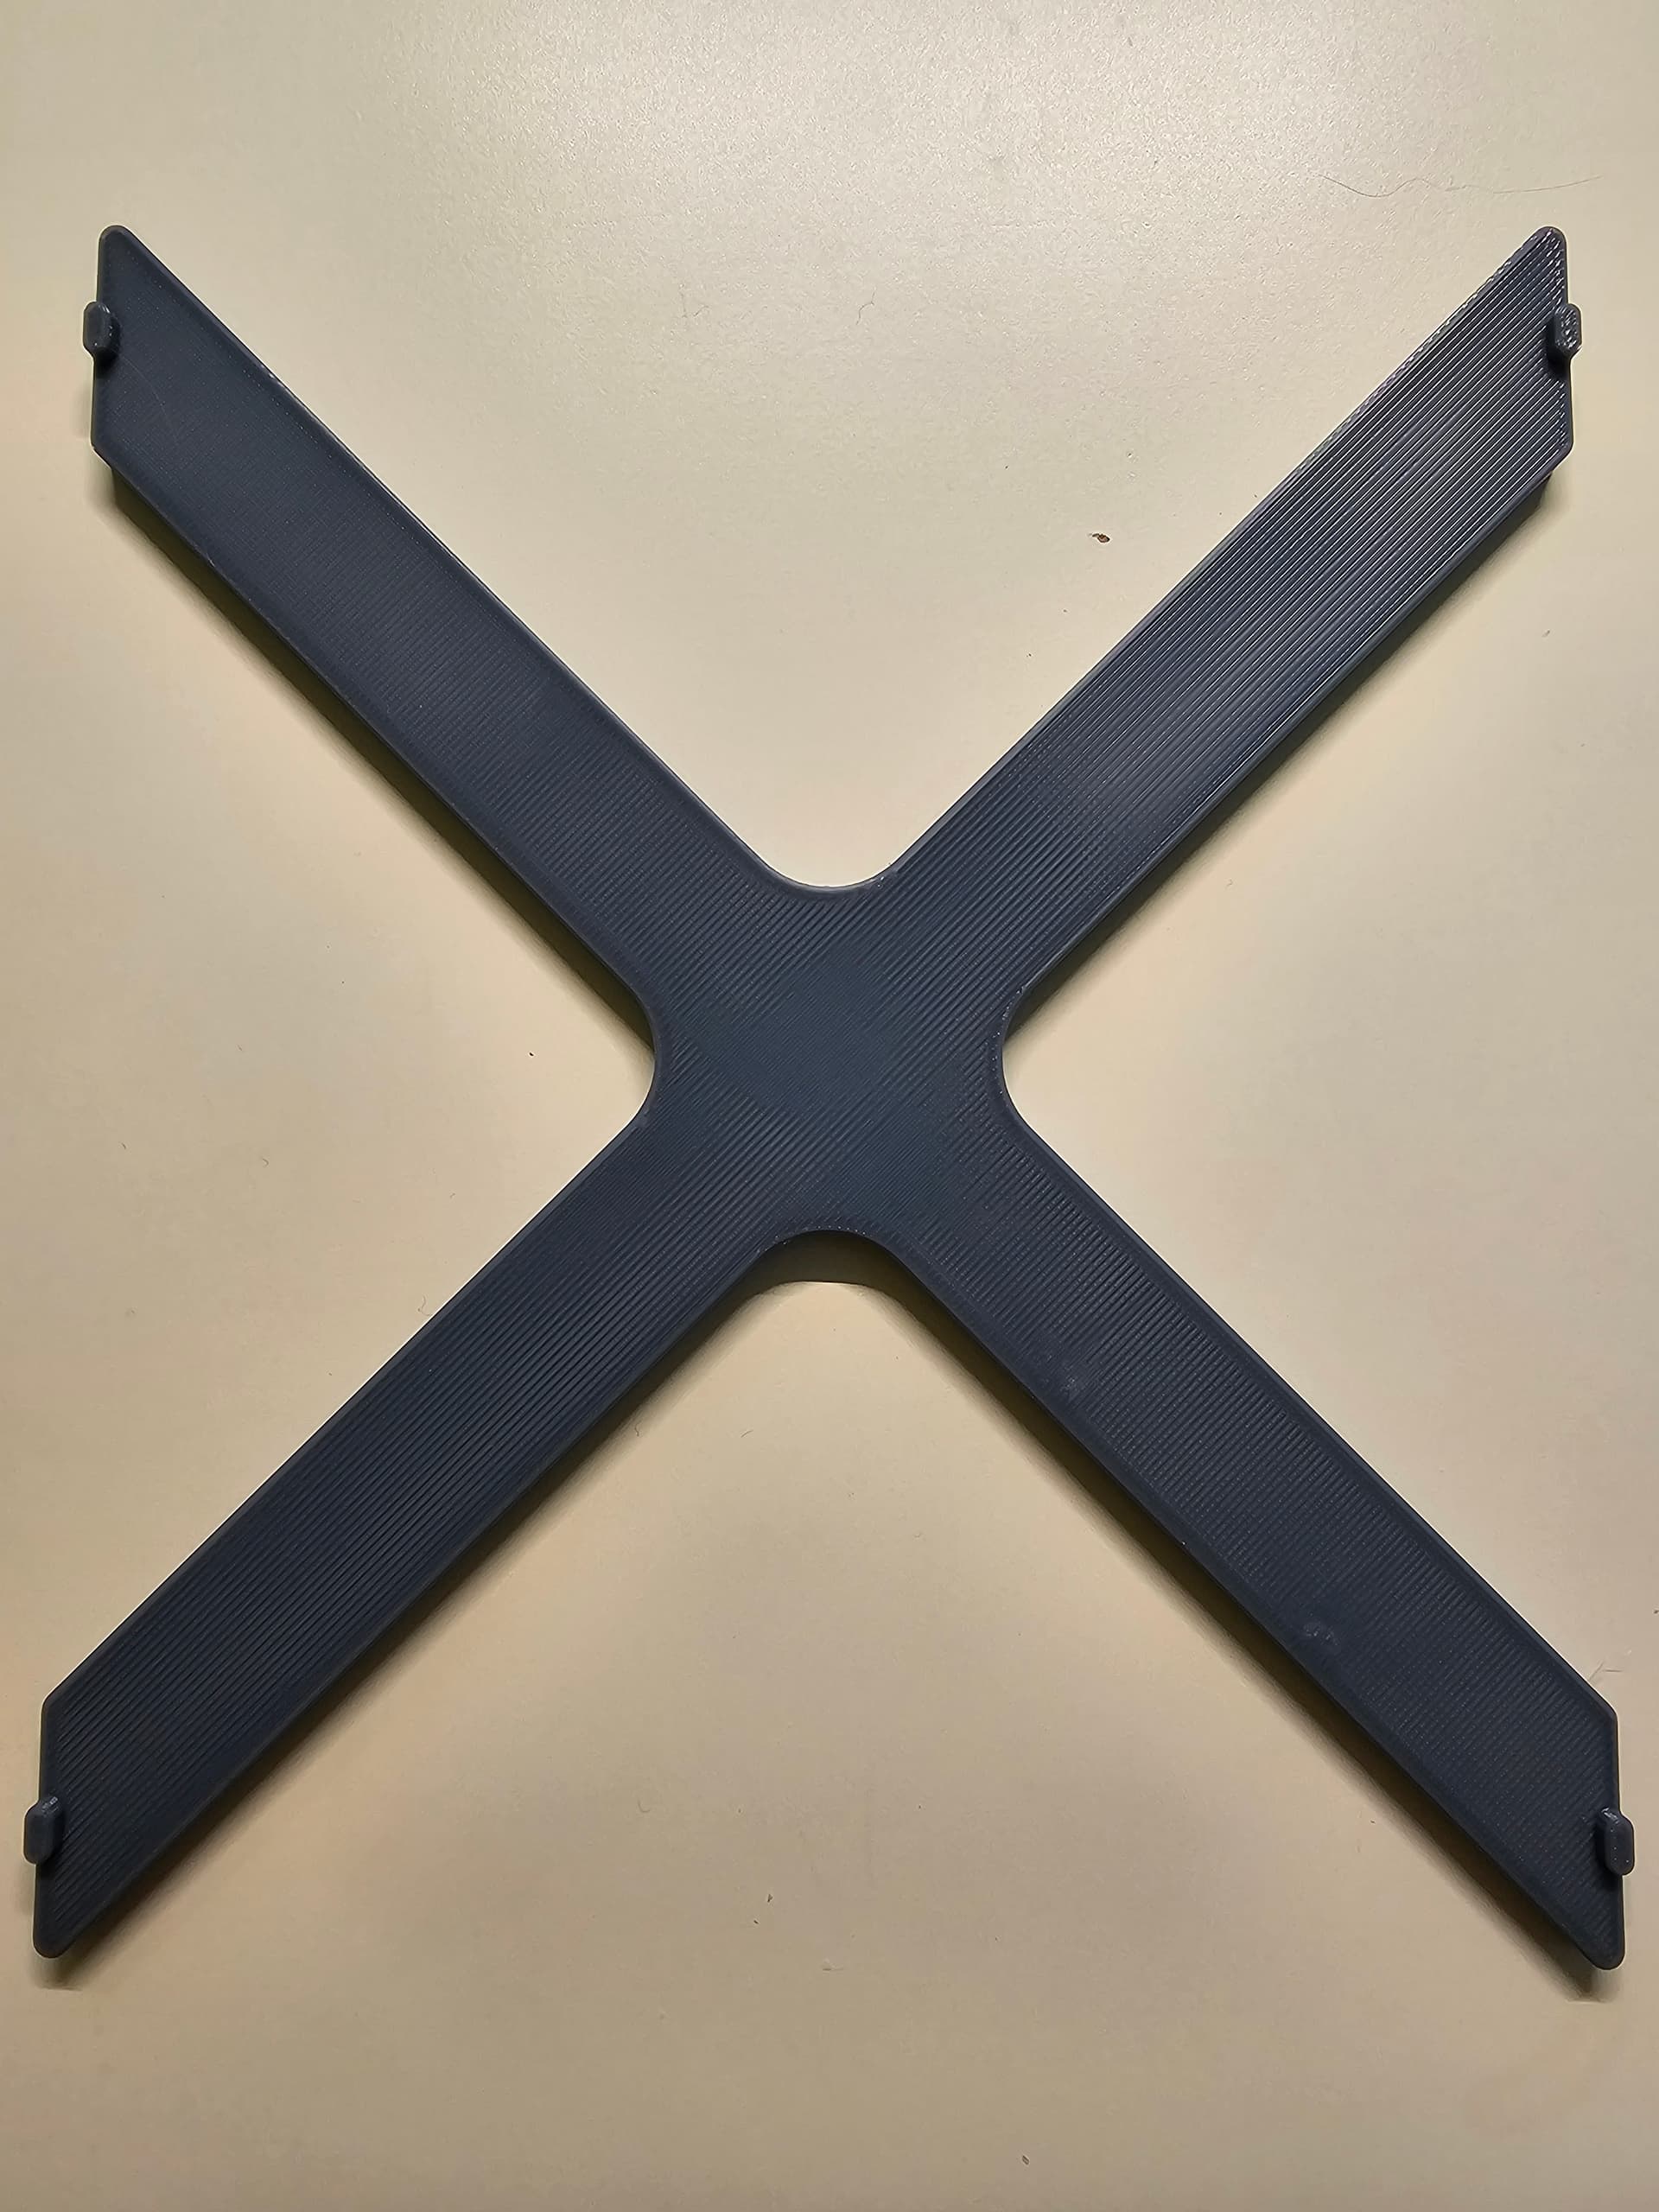
Ergebnis ist das Folgende:
Das ist auf jeden Fall schon mal der beste Versuch. Dabei bin ich bei den PETG Einstellungen im Wesentlichen fast wieder auf den Standardeinstellungen gelandet, außer das die Nozzle Temp noch 5°C angehoben ist und der Bauteillüfter auf Max 20% steht. Das teste ich aber noch weiter. Die vermutlich ausschlaggebenden Punkte sind die folgenden:
Vermutlich teste ich im nächsten Schritt dennoch mal einen Temp Tower und reduziere dann noch die Geschwindigkeiten auf ca. 150mm/s (oder noch weniger?!)
Auf jeden Fall schon mal vielen Dank für die vielen Tipps
Den “Internal Solid Infill” würde ich noch auf Monotonic stellen.
Und langsamer drucken hilft bei PETG effektiv. Ich bleibe meist bei etwa 100mm/s oder darunter.
Hihi! Das war auch mein erster Gedanke, als ich “Gyroid” sah.
Die Gyroid-Füllung sieht ganz toll und innovativ aus, bringt aber in der Praxis nicht viel bis rein gar nix. Am Ende des Ausprobierens kommt man meist wieder zu den klassischen Füllmustern zurück.
Und noch ein Update. Ich hab nun “Internal Solid Infill” auf Monotonic gesetzt und die Druckgeschwindigkeiten konstant auf 150mm/s herabgesetzt (vorher 200mm/s). Der Bauteillüfter hab ich auf Standard gesetzt, also das er bis max 40% lüftet.
Das Ergebnis ist auf jeden Fall wieder deutlich schlechter als das letzte Mal… Es fühlt sich an wie Casino… Mal klappts besser, mal schlechter und ich hab keine Ahnung woran es liegt
Mit den Lüftern spiele ich sehr ungerne, weil ich mir nie sicher sein kann, ob das hinhaut. Vor allem wegen der Verzögerung. Aber dass das Bambu an der Stelle merkwürdig ist siehst Du an einem Vergleich mit den Generischen PETG settings. Die sind ganz anders. Trotzdem würde ich davon abraten Hoffnung in das optimale Cooling setting zu stecken. Dazu müsste die Lüfterlatenz im Slicer berücksichtigt werden. Das ist wegen den Geschwindigkeitsmodi aber schwierig.
Ich würde mal einen ganz gemütlichen Druck versuchen. Alles unter 100mm/s, top surface auf 50mm/s. Und um ganz sicher zu gehen, alle Beschleunigungen auf 25%. Beschleunigung wird bei so einem großen Bauteil am Schluss nicht so viel ausmachen, aber gerade wenn Fehler bei schnellen Richtungswechseln auftreten kann das wichtig sein.
Dazu Honeycomb statt Gyroid als bessere Unterstützung für die oberen Lagen.
Und vielleicht die Top Surface Dicke einmal anschauen. 5 Lagen bei 0.2mm Schichthöhe sind keine 0.6mm. Es kann durchaus sein, dass die Fehler bei 5 Lagen verdeckt worden wären.
Aber eigentlich willst Du ja gar keine Fehler haben.
Zu guter letzt, und wenn auch ein sub-100mm/s Druck nicht klappt: Lagenhöhe halbieren. Genau wie mit einer Halbierung der Geschwindigkeit reduzierst Du damit die für viele PETG Fehler verantwortliche Hitze pro Lage/Zeit um den Faktor 8 ohne jedoch die Layerhaftung zu kompromitieren. Die hängt ja vor allem an der Nozzle-temp.
Und noch ein Update. Ich hab (vor der Antwort von @EnoTheThracian) die Geschwindigkeiten nochmal herabgesetzt auf überall 100mm/s, auch beim Gap Infill. Die Acceleration vom Initial Layer steht jetzt auch geringer (250mm/s). Das Ergebnis ist schon sehr gut geworden:
Also ist das wichtigste Learning auf jeden Fall das Herabsetzen der Geschwindigkeit bei PETG.
Ich drucke also jetzt mal munter weiter an dem Projekt und höre auf andauernd das gleiche Bauteil zu drucken. Das Kernproblem habe ich hoffentlich erkannt und ich werde dann nun noch die paar kleineren Tipps berücksichtigen und umsetzen (Honeycomb, Top Surface Dicke etc.)
Vielen Dank euch allen für die Hilfe - war sicherlich nicht das letzte Mal das ich ne Frage hab


 , muss aber recht
 gedruckt werden
 : Wenn die Überhänge zu groß sind, benutze PLA als Interface Layer für PETG. Bei frei schwebenden “Inseln” klappt das nicht (alleine), aber für Überhänge zwischen 45-60 und 90° ist das Gold wert.