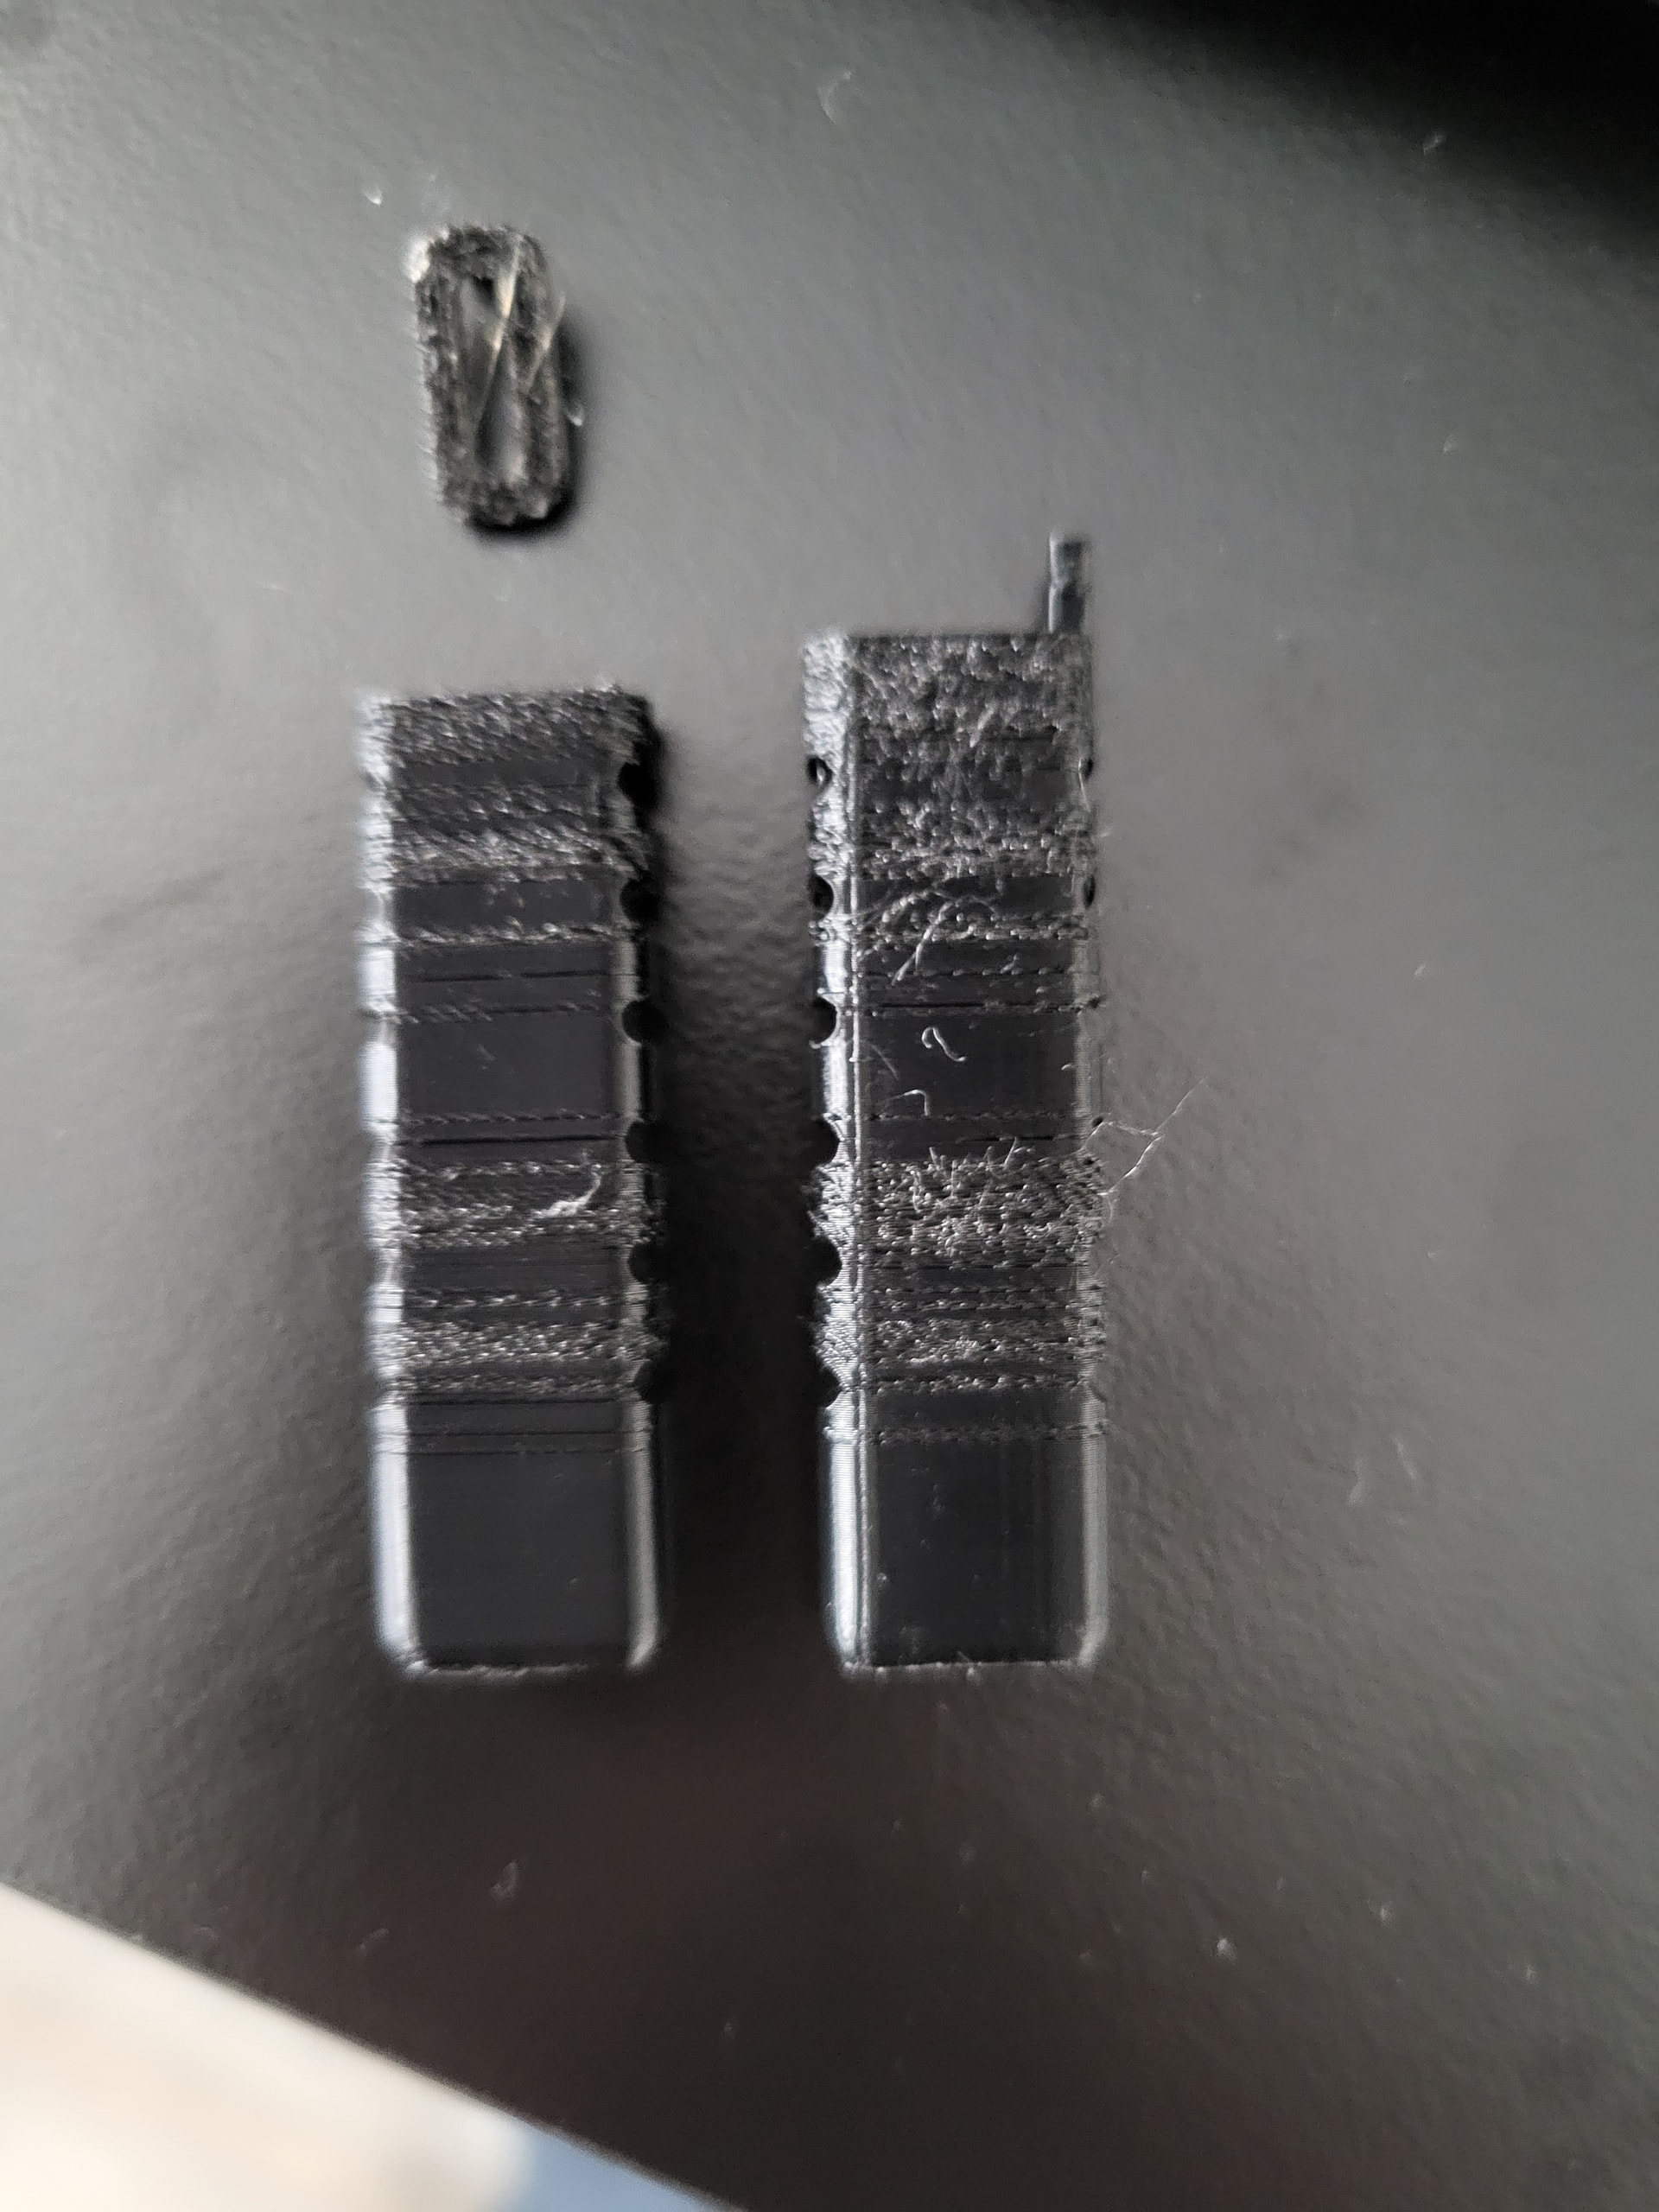
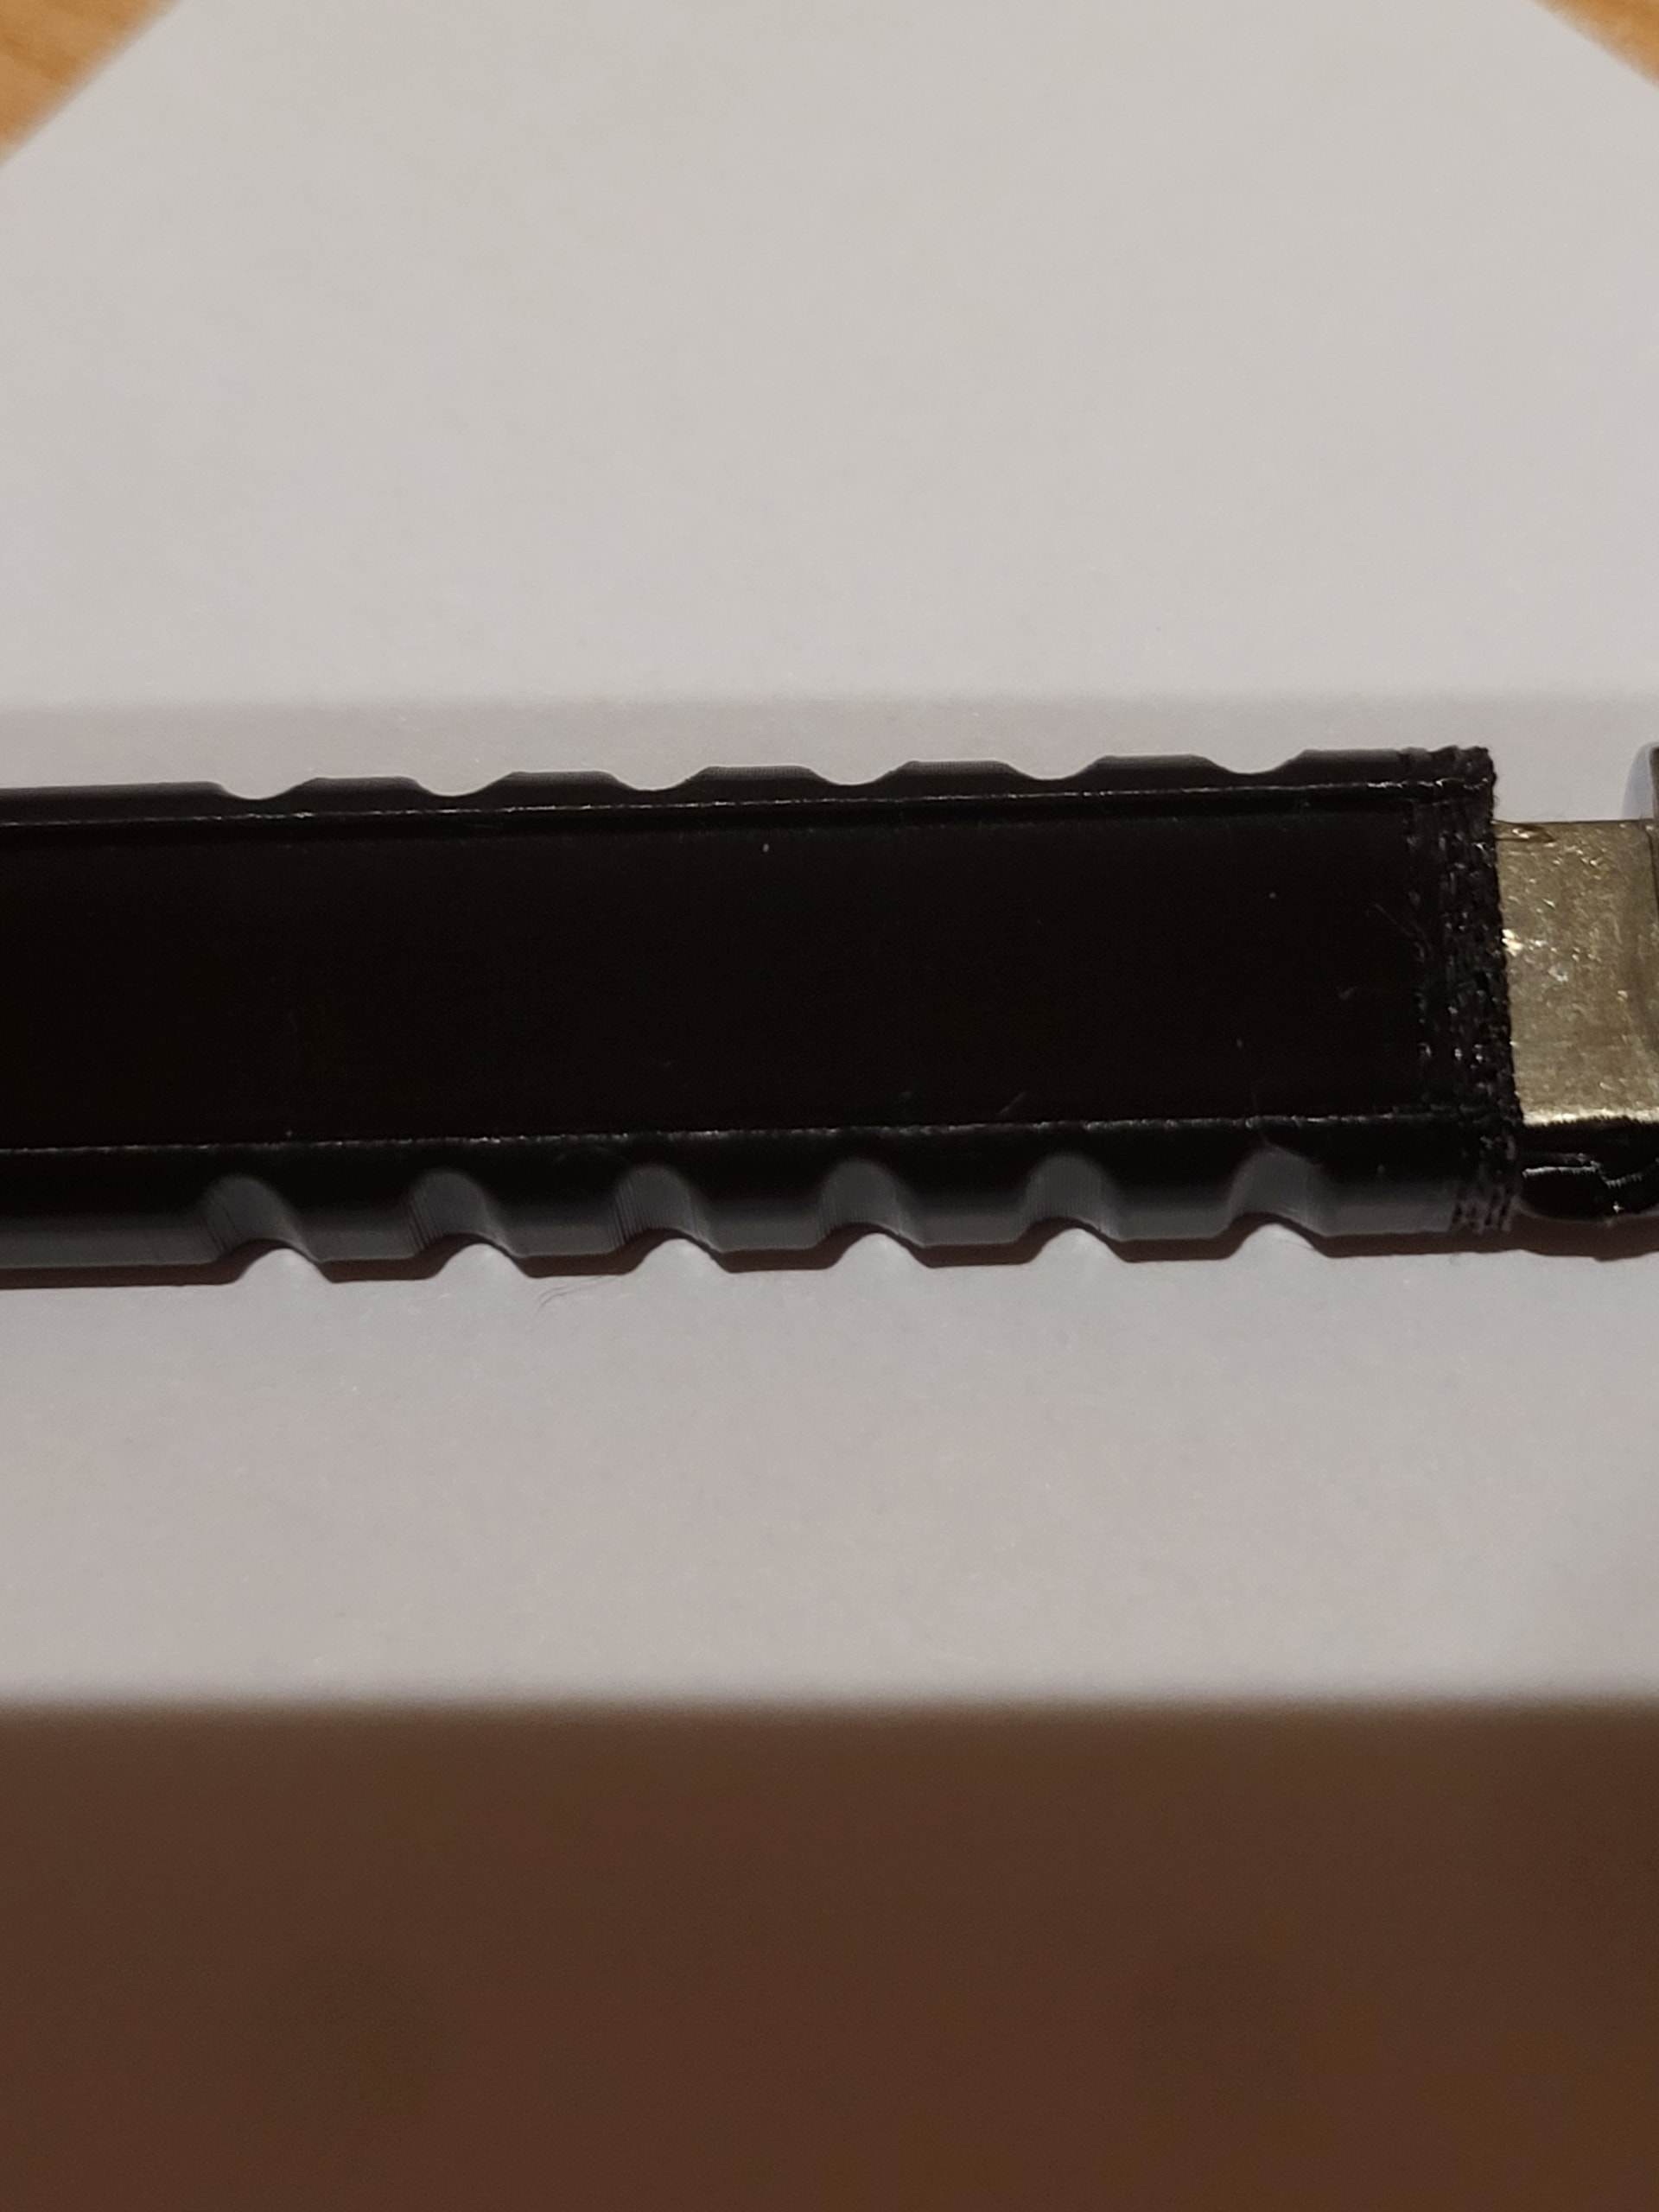
Ich habe ein Problem mit meinen Drucken und komme nicht weiter. Ich habe das Problem, dass meine Drucke auf unterschiedlichen Höhen schlechte Extrusion aufweisen. Das komische ist, dass es plötzlich kommt und auch wieder verschwindet. Immer auf anderen höhen. Also auch wenn ich einen neuen Druck starte, aber dann passiert es auf einer anderen Layerhöhe.
Ich habe jetzt drei verschiedene PETG ausprobiert. ELEGOO Rapid PETG, SUNLU Basic PETG und Bambulab Basic PETG. Alle drei haben das gleiche Problem. Manchmal fast gar nicht, manchmal richtig schlimm. Ich habe mal mit höheren Drucktemperaturen gespielt, da scheint das Problem dann nicht so stark vorhanden zu sein. Allerdings sind die Temperaturen dann so hoch, dass die Oberfläche der Bauteile nicht mehr schön aussieht.
Ich habe noch mit Bambulab PETG Basic - ROT ausprobiert, hier ist das Problem fast gar nicht. Zufall? Bei drei anderen Filamenten ist der Fehler weiterhin vorhanden.
Ich nutze die 0.2er Düse, weil ich extrem feine Details drucken will.
Ich dachte zuerst an HeatCreep. Aber kann das sein, dass dieser auch während dem Druck mal da ist und mal nicht?
Wenn dein Drucker einen Vent Riser oben hat, dann ok. Ansonst bei PLA und PETG empfiehlt BambuLab Tür oder Glasdeckel offen. HeatCreep-Gefahr.
Im Studio und am Drucker 0.2mm Hotend umgeschaltet?
Wie hoch ist die Volumengeschwindigkeit für 0.2mm Düse eingestellt?
Und ich denke auch, dass das Filament zu feucht ist. Nochmals Trocknen mit mehrmals kurzer Entlüftung dazwischen. Das sorgt niedriges Feuchtigkeitsgehalt im Trockner.
Grundsätzlich sind die Profile für das Bambu Filament natürlich eher optimiert als die Filament-Profile von Drittherstellern. Dazu kommt ja noch, dass du eigentlich jedes Filament jedes Herstellers selbst auf deinen Drucker kalibrieren müsstest - gerade bei dem von dir beschriebenen Problem.
Das ist der Vorteil, wenn man das Bambu-Filament und das Bambu-Filament-Profil verwendet.
Die aufgezählten Filamente unterscheiden sich ja ohnehin grundsätzlich voneinander. Das ELEGOO Rapid PETG ist beispielsweise ein High-Flow-Filament und erfordert daher komplett andere Werte. Er ist also für High-Speed-Druck optimiert.
Ich würde empfehlen, das zu machen, was die anderen bei ähnlichen Problemen gemacht haben. Das Filament jedes Herstellers separat kalibrieren und zusätzlich einen Temperaturturm drucken.
Dazu: Ich weiß ja nicht, wie alt deine 0,2er-Düse ist, aber die kann auch verschlissen sein. Genauso wie das Extruderzahnrad.