Ich habe folgendes Problem, ich möchte mehrere Ringe in der Größe 260x260x6mm mit dem
H2D drucken. Und das mit PPA-CF.
Das funktioniert einzeln absolut super aber der Einrichtprozess am Anfang dauert pro Teil
viel zulange.
Gibt es eine Möglichkeit im BambuStudio in Verbindung mit dem H2D
(z.B. M0 Bitte Teil entnehmen), welches mir eine Seriendruckfunktion aktiviert.
Ich will also das eine Teil, welches nur EINMAL auf die Druckplatte passt, mehrfach nach einander drucken.
Aktuell brauche ich pro Ausdruck 34 min. Der eigentliche Druck dauert nur 15min.
Verwende aktuell die Option “Druck wiederholen” und keine Kalibrierungen.
Bis jetzt habe ich heraus gefunden, dass das Problem mit der Abkühlzeit der Düse
bei PPA-CF von ca. 300 °C auf ca. 140 °C zusammen hängt, um die nächste
Referenzfahrt mit der Z-Achse auf die Platte machen zu können.
G-Code Dateien schicken habe ich bereits probiert. Leider nimmt er hier immer
die rechte Düse, statt der gesetzten linken Düse und ein T0 funktioniert beim H2D
leider auch nicht. Der Drucker bekommt scheinbar irgendwelche Zusatzeinstellungen
über die JSON-Files im Projekt.
Das ist schwierig, da gewisse G-Code-Teile bei jedem Start immer ausgeführt werden. Je nach Optionen können diese zwar minimiert werden, aber es bleibt immer eine gewisse Startsequenz.
Es gibt jedoch externe Tools, die genau dafür entwickelt wurden. Du könntest sie dir mal genauer ansehen: BambuLoop - Allerdings ist es mit H2S kompatibel. Ich weiß nicht, ob das auch mit H2D funktioniert.
Ansonsten einfach mal danach suchen. „Automate H2D”.
Da kommen dann auch Tools wie dieses hier zum Vorschein:
Wie stark die Zeitersparnis ausfällt, hängt aber vermutlich extrem stark vom Anbieter bzw. Tool ab, d. h. davon, wie sehr sie sich zutrauen, den G-Code zu manipulieren. Du möchtest die Abkühlzeit und die Referenzfahrt unterbinden, was schon extrem grenzwertig ist. Da sind wir schon komplett aus dem sicheren Bereich draußen.
Hallo RetroSharky,
danke für die Tipps.
Das schaue ich mir gleich mal an.
Aber ich will ja die Referenzfahrt nur beim zweiten mal unterbinden, da ich
die Ringe mit einer feinen Spachtel von der Platte abhebe. Also 0,0 Veränderung
an der Platte.
Es müsste wie die Pausentaste beim Drucken funktionieren.
Er macht ein “M0” - fährt runter - parkt den Kopf - wartet auf meine Freigabe und
fängt dann wieder von vorne an ohne den Teststrich.
Ich werde es mal testen.
Ist vielleicht "me ganz blöde Idee: Hast Du schon mal gcode Dateien mit einem Text.editor bearbeitet?
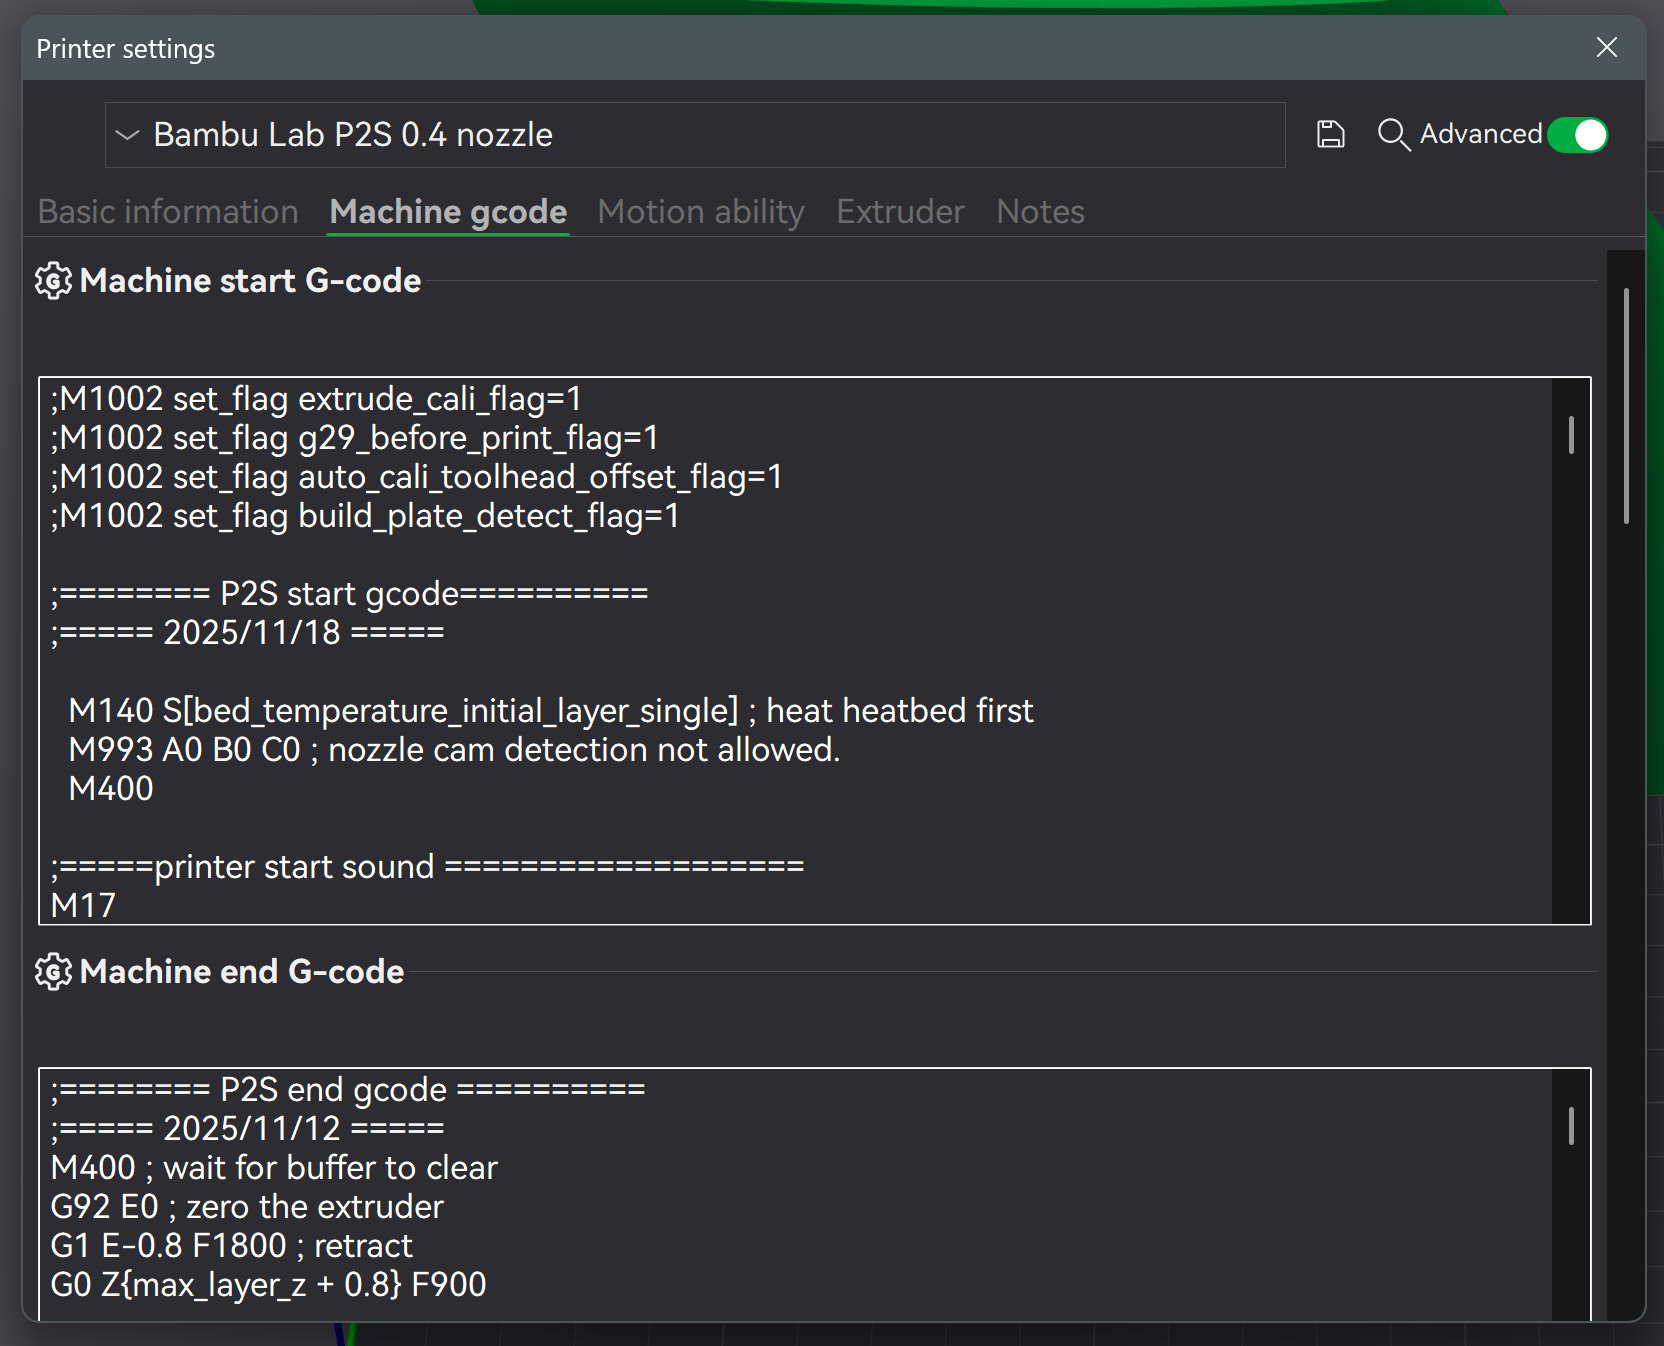
Dann kannst Du in Studio im Machine End gcode eine Pause einfügen (ich glaube, das ist M400) und im Text editor den Teil ab dem Ende des Machine Start gcode abermals einfügen.
Du könntest auch versuchen einen Loop einzubauen. Zum Beispiel im Machine Start gcode eine Variable deklarieren die bei 0 beginnt, eine Beziehung aufmachen (zum Beispiel if Variable < 3) welche die Variable um 1 erhöht und dann in den Machine End gcode wechseln.
Dort kannst Du eine Pause einfügen und danach die Beziehung/den loop schließen.
Ich habe so etwas ähnliches mal auf meinem Tarantula mit Marlin gemacht um Testkegel ohne Slicer zu drucken. Das ist aber fast 10 Jahre her. Darum weiss ich leider nicht, ob das mit Studio so funktioniert wie ich es mir denke.
 &
